


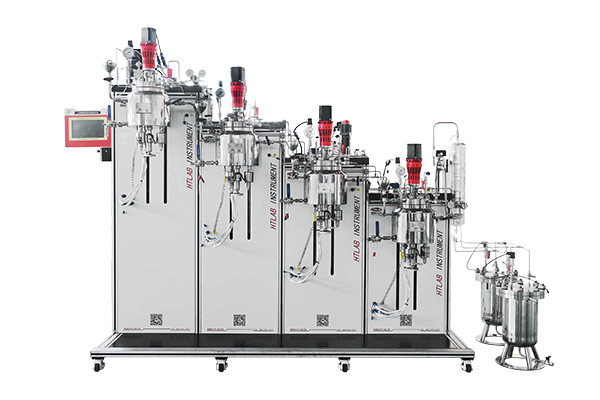
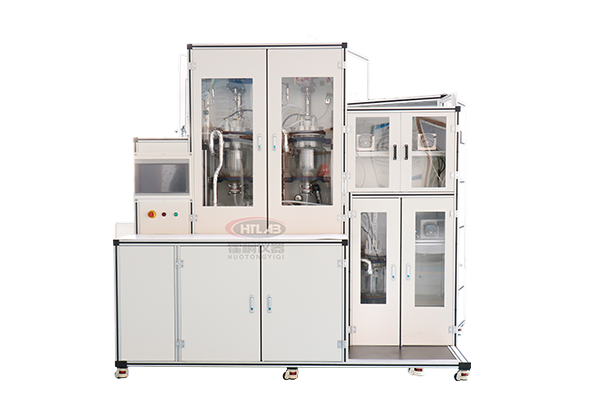
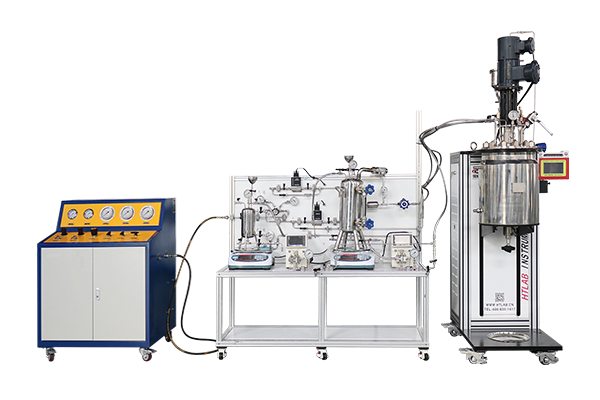
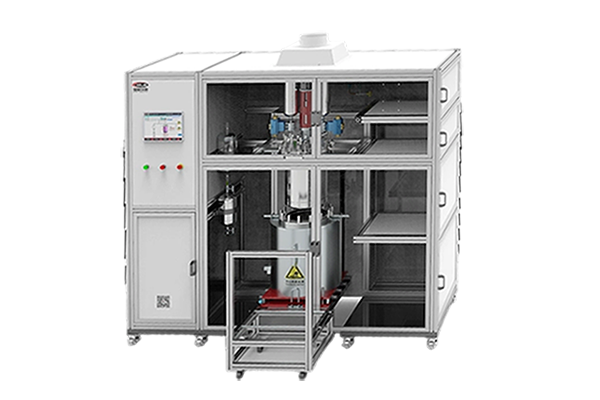

做聚合研发的人大多经历过这样的场景:烧瓶里反应到一半,磁子突然卡住,物料像蜂蜜一样裹住搅拌,温度失控,整批料报废。问题不在配方,而在于实验室阶段使用的搅拌系统根本不足以应对聚合中后期的粘度增长。从溶液聚合到本体聚合,从自由基到缩聚,反应体系在转化率越过某个临界点后,粘度往往呈指数级上升,此时若搅拌扭矩不足或桨型不匹配,传热与传质同时恶化,小试结果与中试偏差会大到无法解释。理解聚合实验设备的选型逻辑,比优化配方本身更影响研发效率。
一、小试聚合反应装置:粘度是选型的第一变量
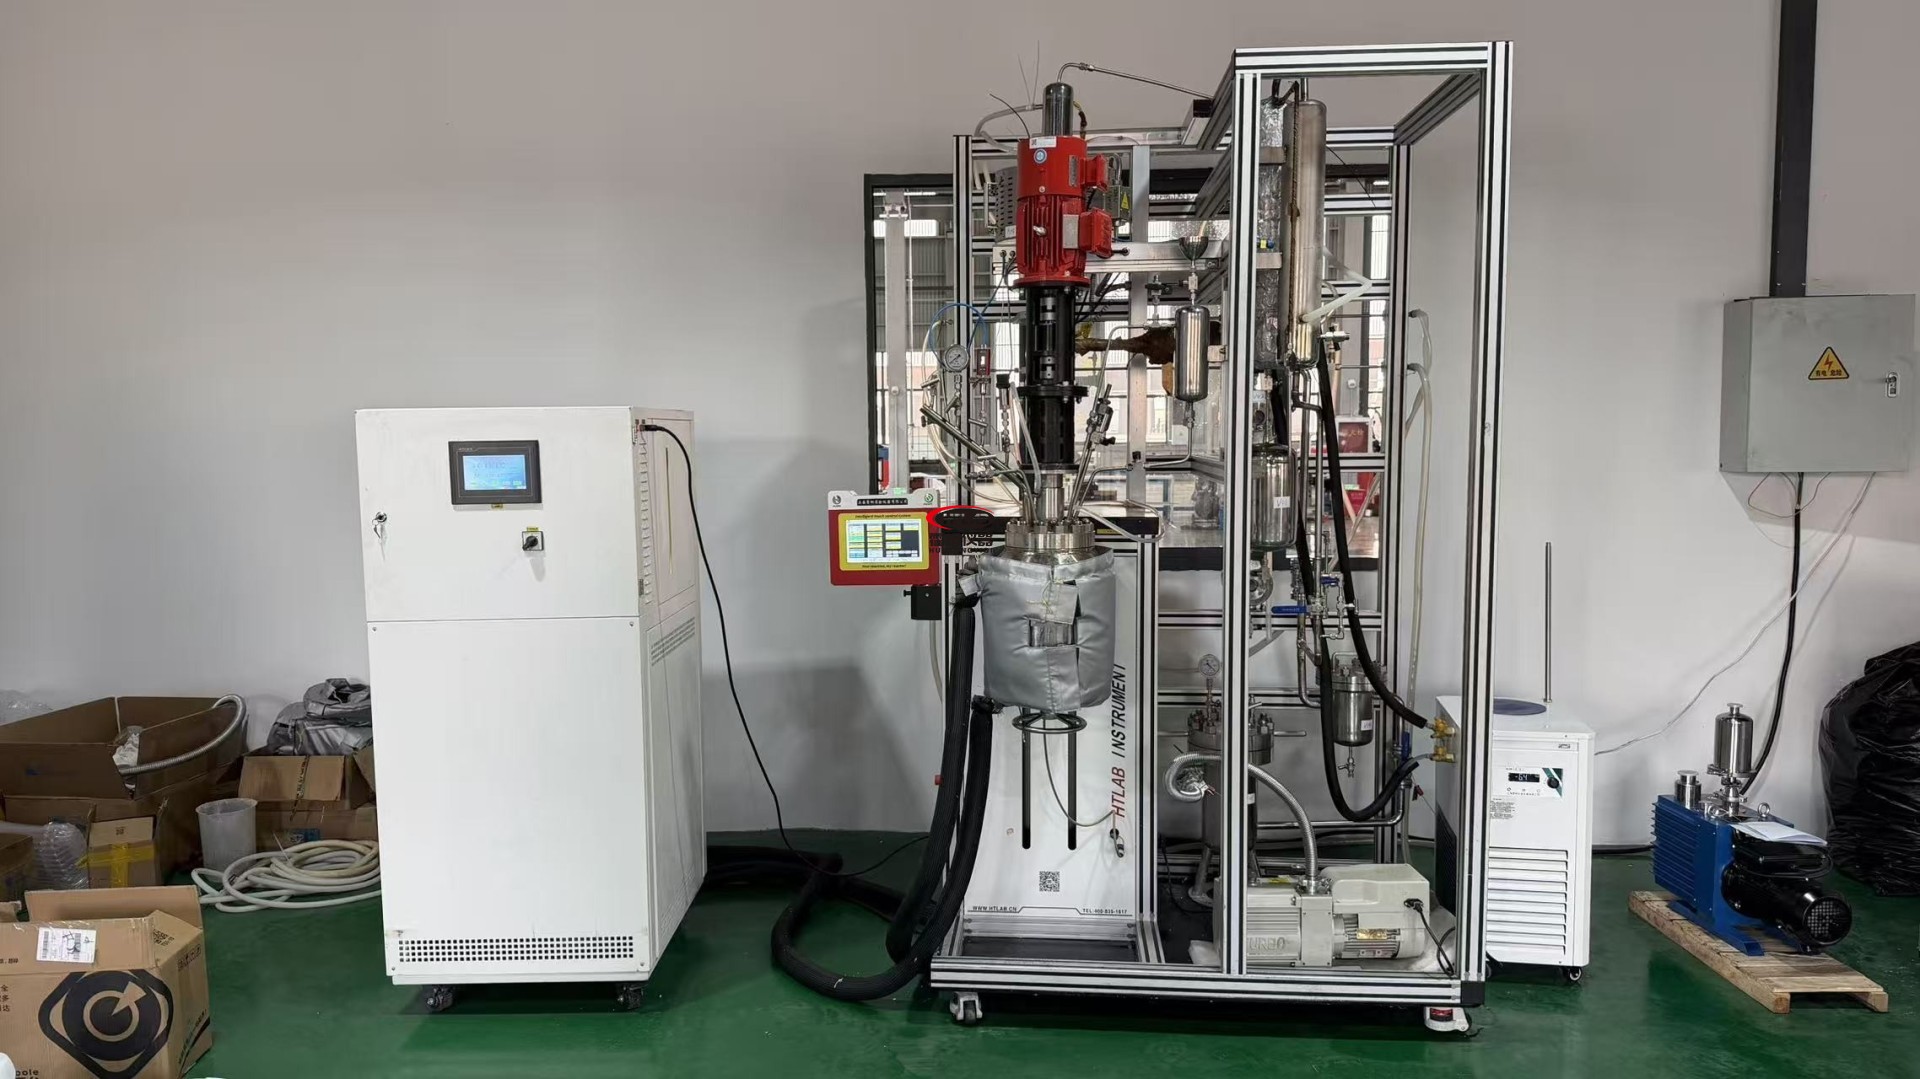
多数实验室在采购反应釜时只关注温度和压力,却忽略了一个更本质的参数——粘度范围。溶液聚合体系粘度通常在数百厘泊以内,普通锚式搅拌即可应对;但本体聚合或缩聚反应后期,粘度可达数万甚至数十万厘泊,此时搅拌轴承受的扭矩急剧上升,若电机功率储备不足,轻则停转,重则扭断搅拌轴。小试聚合反应装置的选型,首先要明确反应体系的粘度曲线,再据此确定电机功率、减速比与桨型。
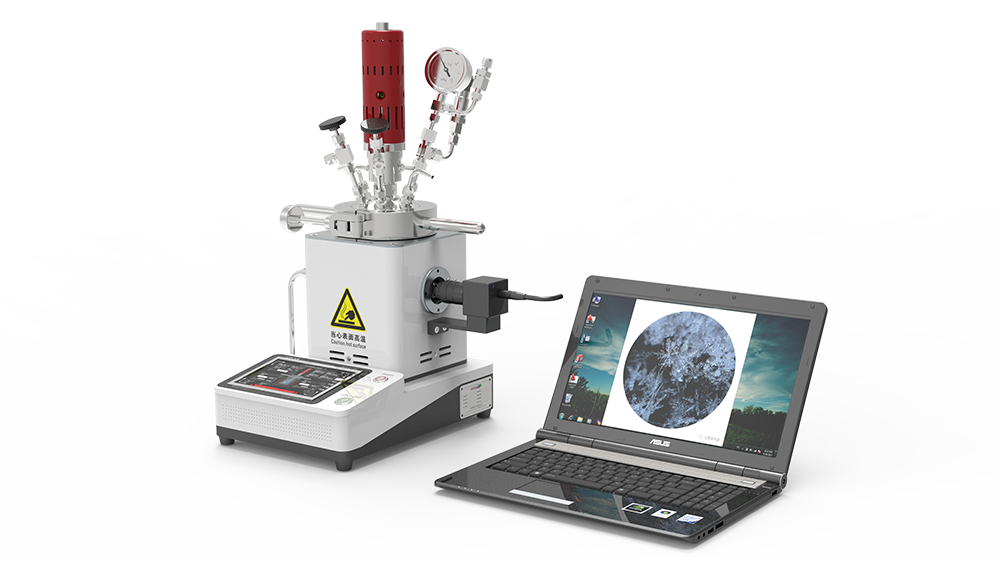
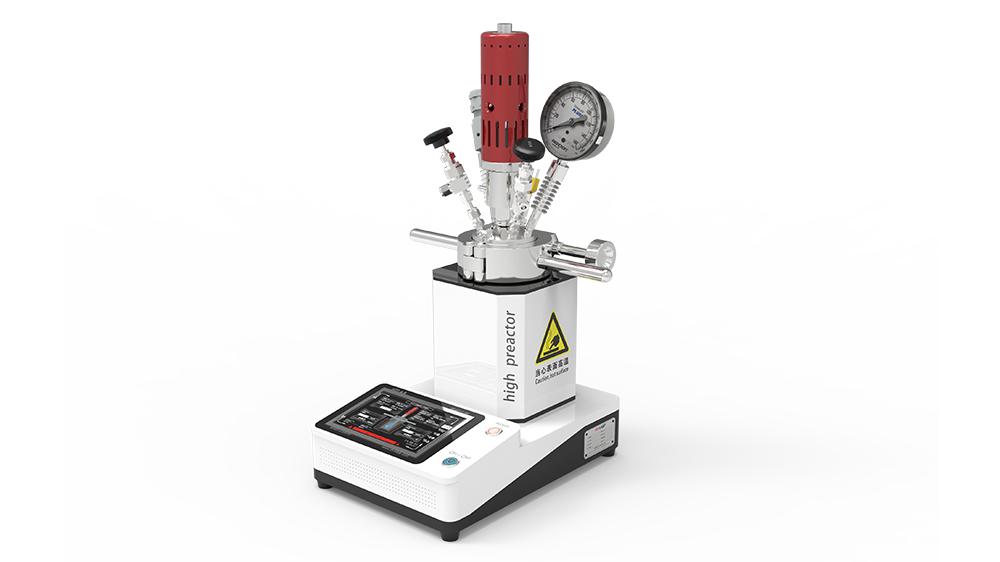
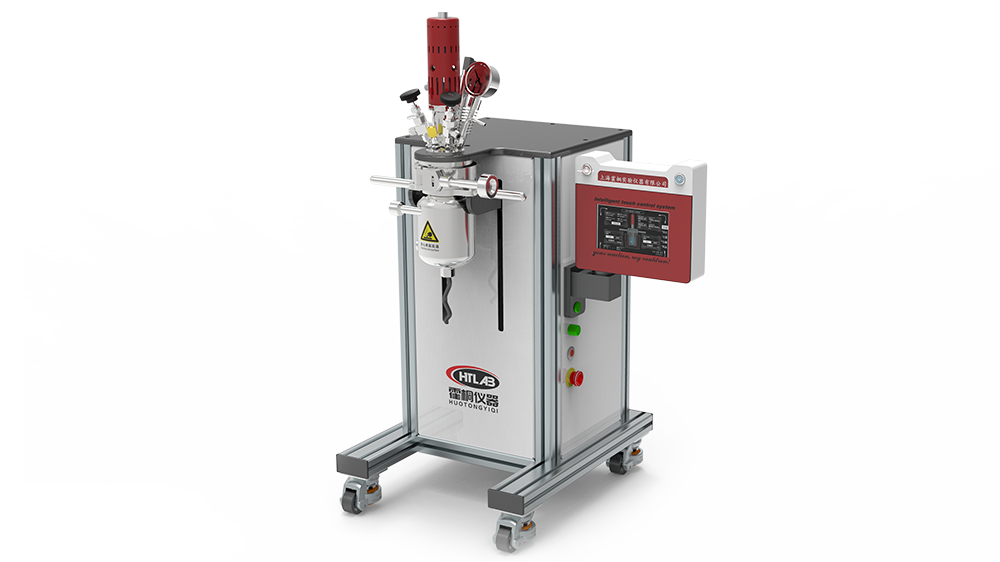
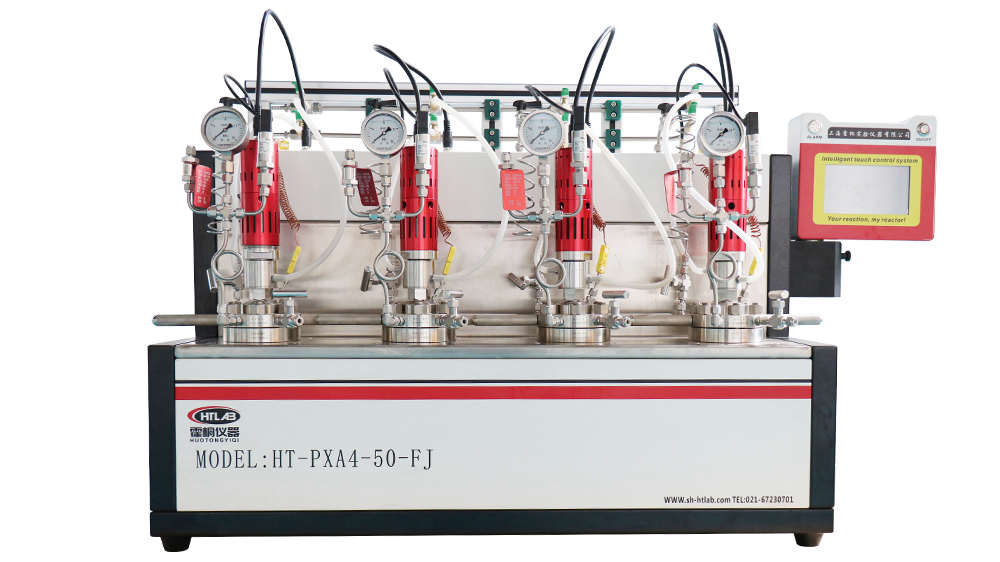
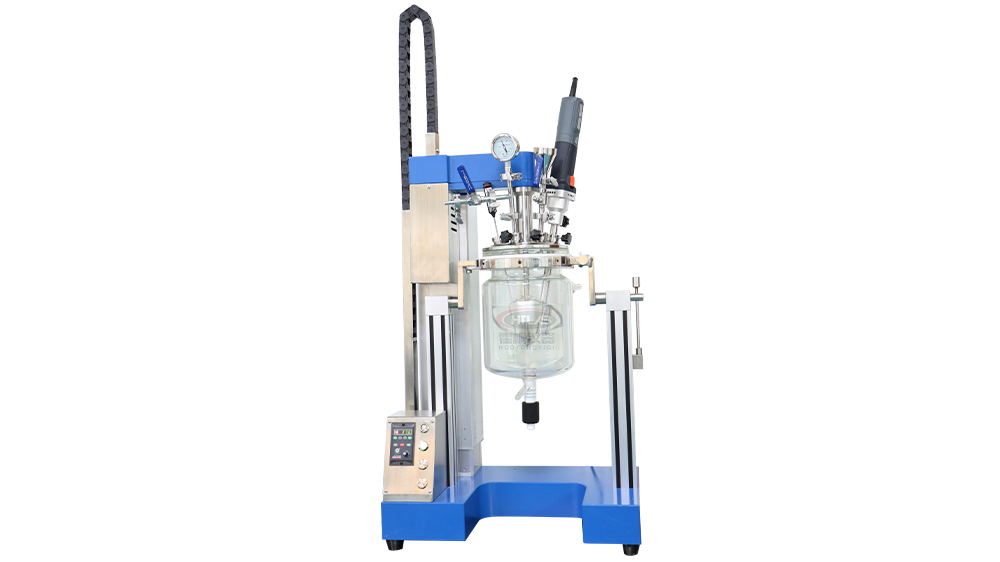
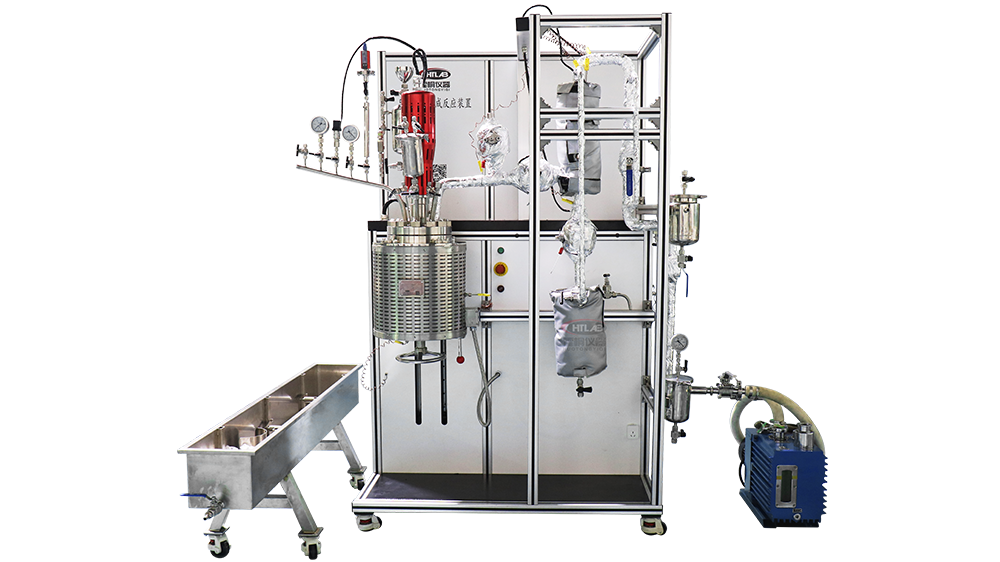
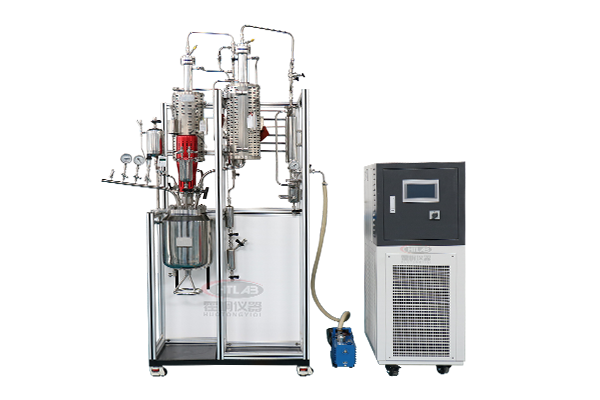
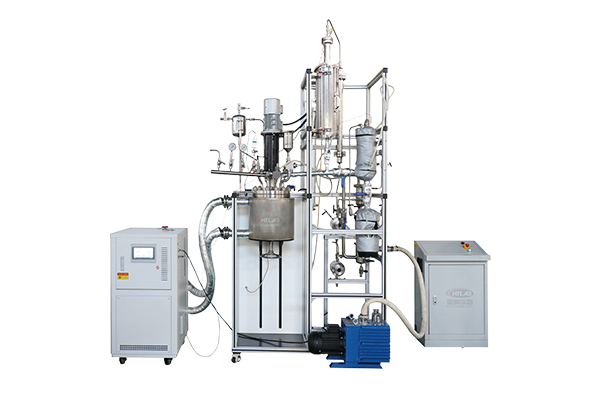
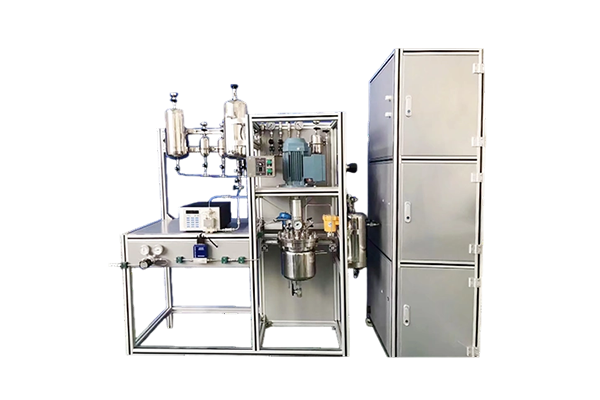
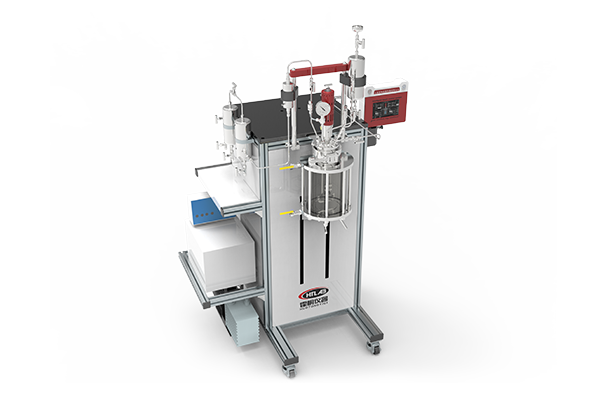
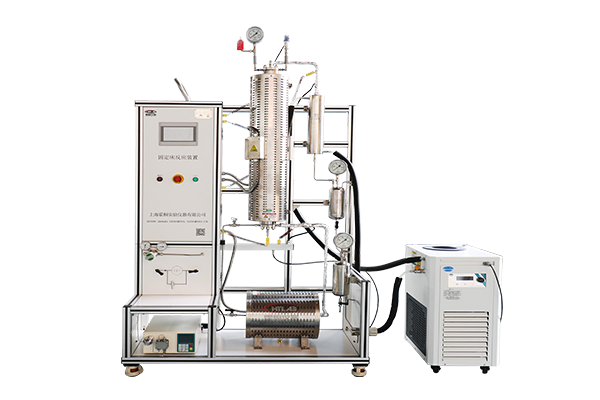
霍桐仪器在化工小试设备的配置中,通常要求客户提供反应体系的粘度变化范围与目标转化率,以此计算搅拌功率。对于粘度增长明显的体系,会建议配置扭矩显示与变频调速,让转速随粘度自动调整,而非固定转速硬撑。
二、高粘度搅拌系统:桨型与流场的匹配
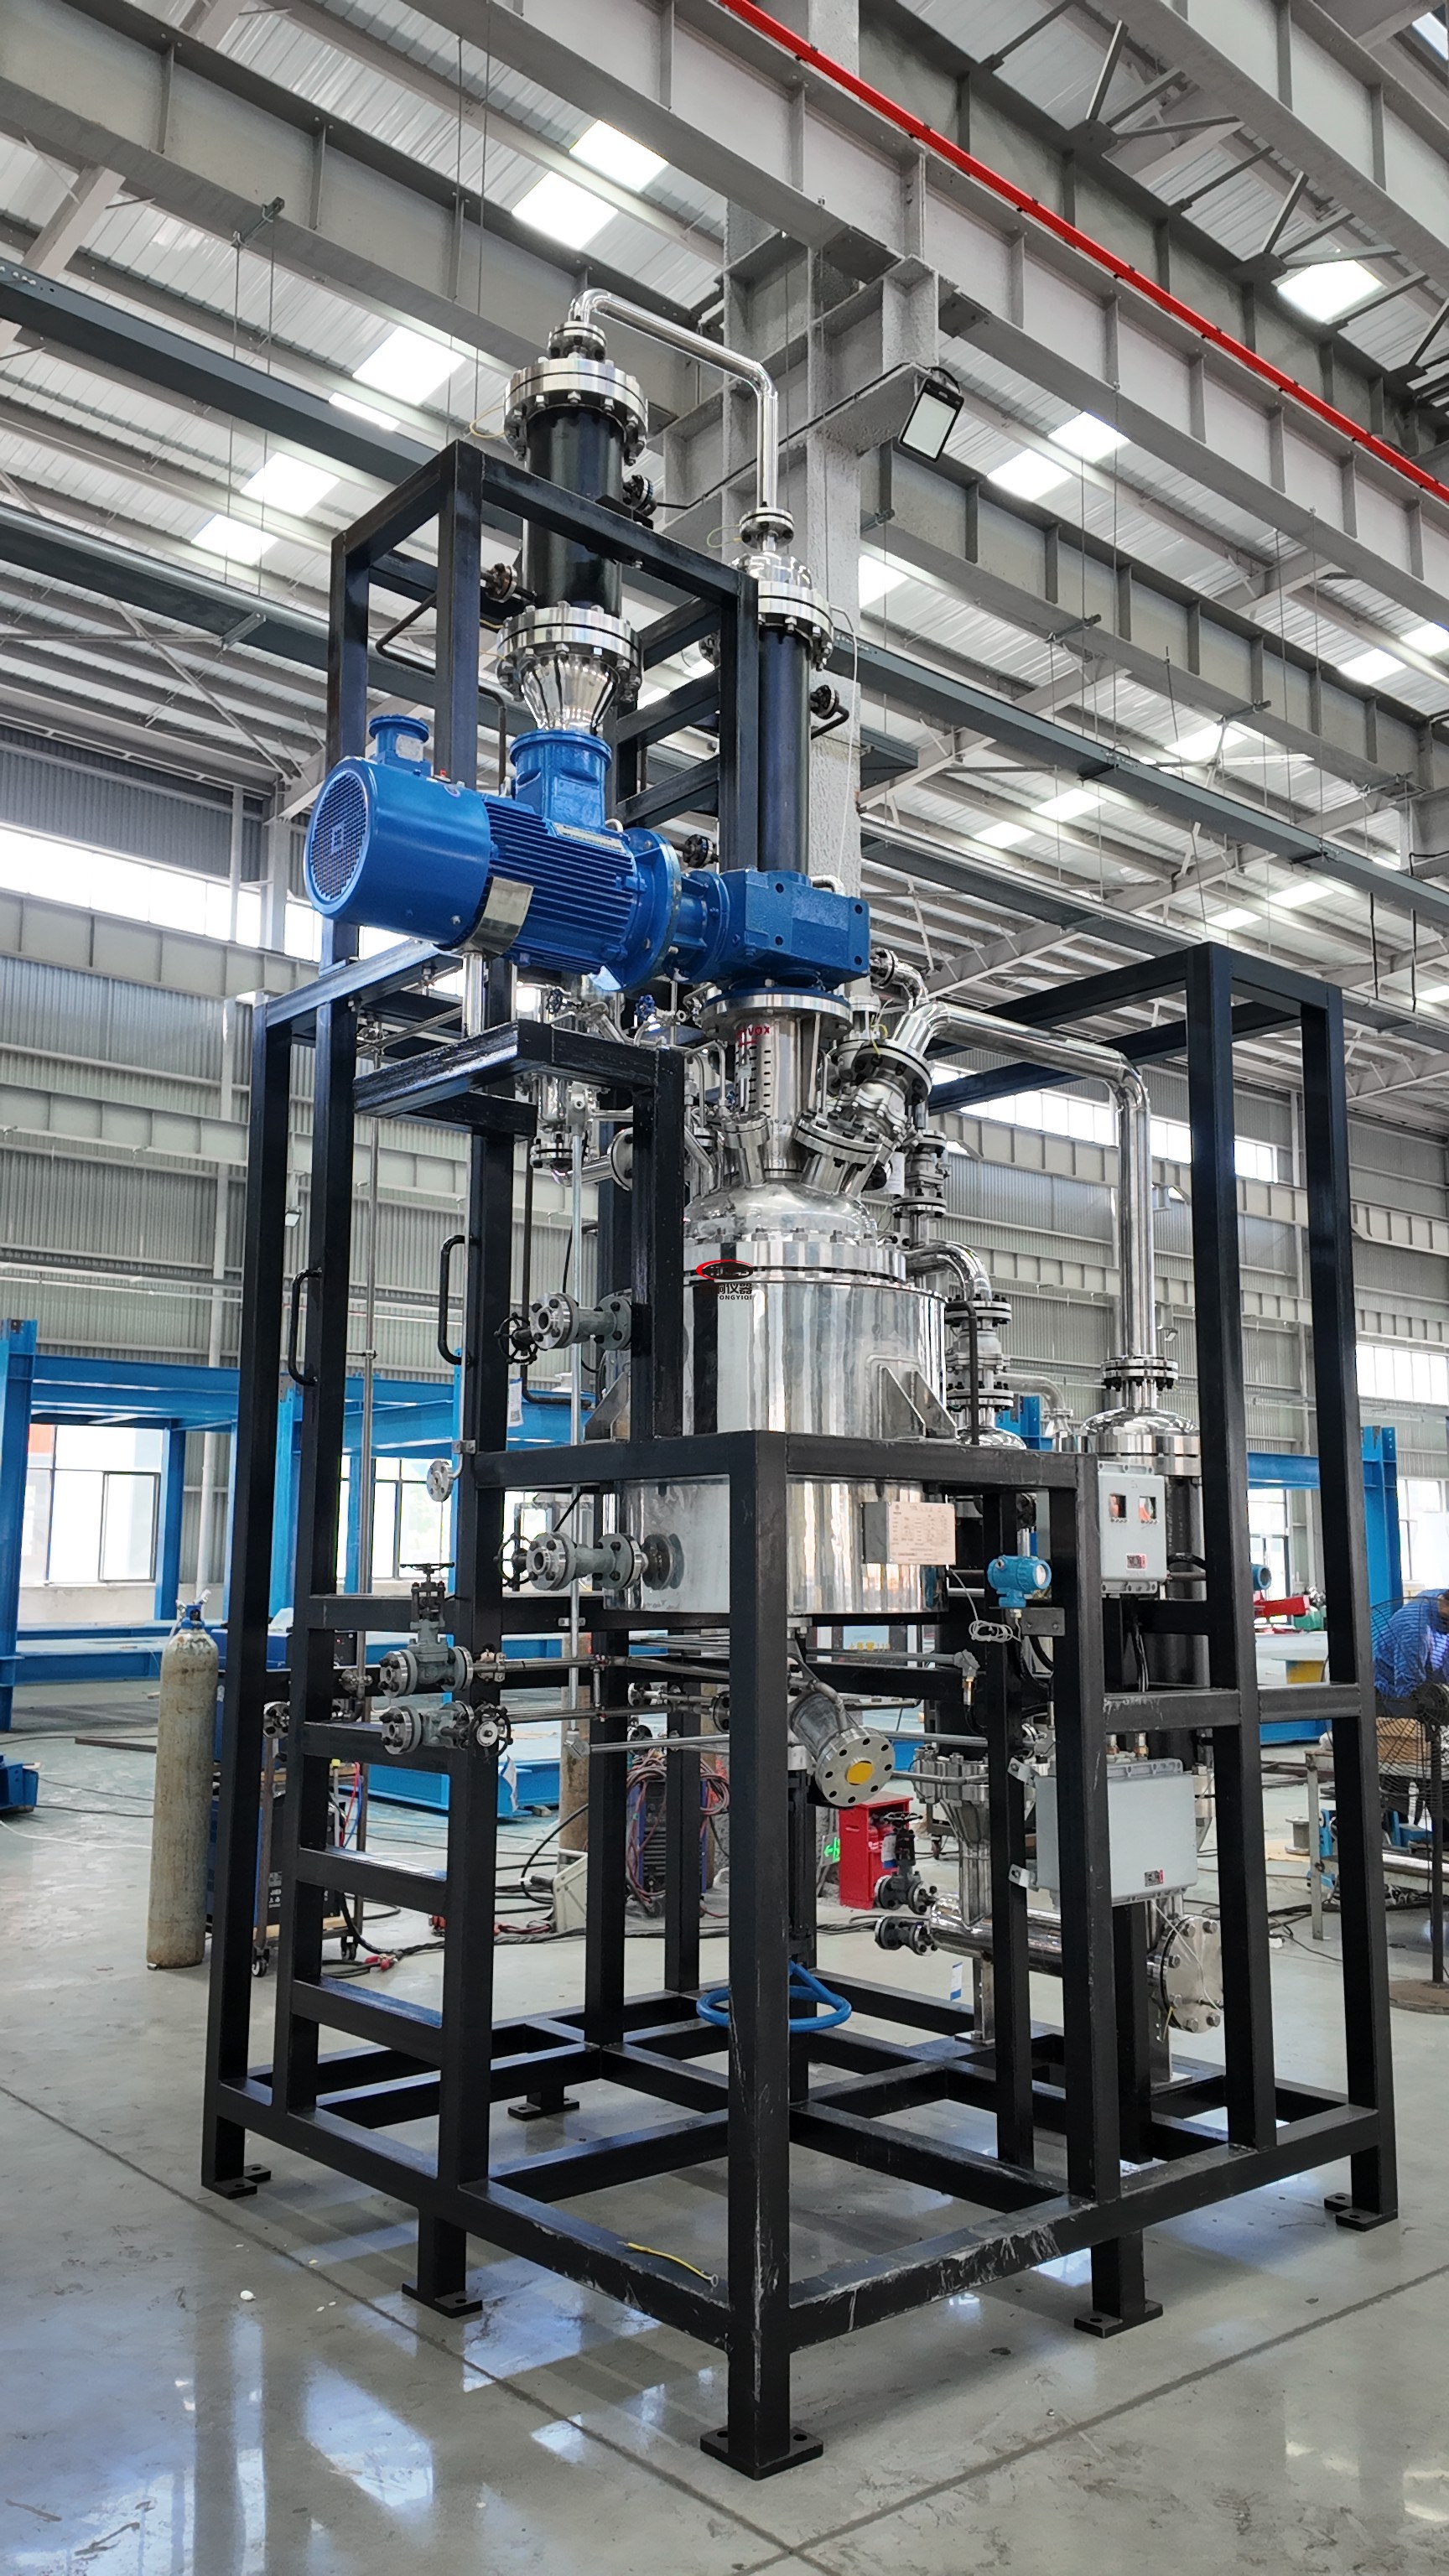
高粘度体系中的搅拌,核心矛盾在于“混合”与“传热”的双重需求。低粘度下常用的涡轮桨或推进桨在高粘物料中几乎失效,因为惯性力不足以驱动整体循环。此时需要依靠桨叶与物料之间的粘性力,采用锚式、框式或螺带式桨型,让桨叶贴近釜壁与底部,不断刮扫更新传热面。高粘度搅拌系统的设计要点,是桨叶与釜壁的间隙、桨叶宽度与螺距的配合,以及是否设置内冷管或导流筒。
对于缩聚反应后期粘度极高的体系,螺带式搅拌往往比锚式更有效——螺带在旋转时产生轴向输送,将物料从底部向上翻动,形成整体循环,避免局部过热。霍桐仪器在缩聚反应器的定制中,会根据反应釜的高径比与粘度目标,计算螺带的外径、内径与螺距,必要时采用双螺带或锥形螺带结构。
三、实验室聚合设备:传热与出料的工程细节
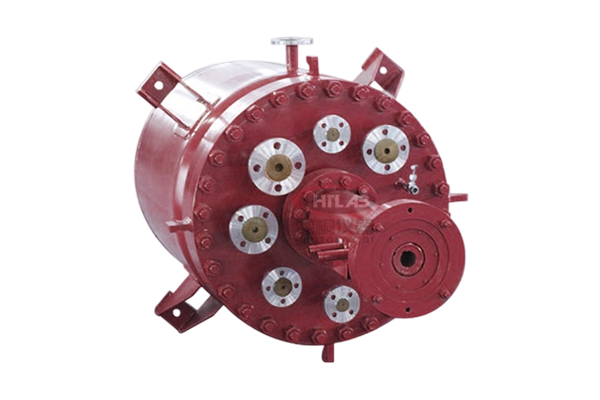
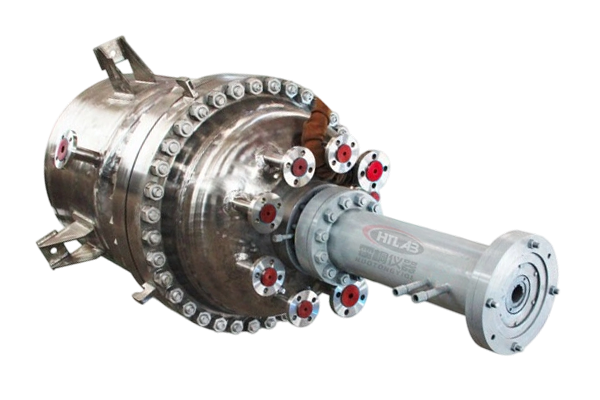
聚合反应多为放热反应,小试装置的传热能力直接决定反应能否平稳进行。玻璃釜传热面积极大,散热快,但耐压有限;不锈钢釜耐压高,但传热系数取决于壁厚与夹套设计。实验室聚合设备的夹套形式通常有单壁、双壁与盘管几种,选择依据是反应放热速率与温控精度要求。对于强放热体系,夹套循环介质的流量与温差控制比夹套面积更关键。
另一个容易被忽视的问题是出料。高粘度聚合物从釜中取出时,若出料阀口径过小或位置不当,物料会在阀内冷却固化,导致堵塞。霍桐仪器在聚合釜的出料设计中,通常采用大直径底阀配合保温夹套,或采用可拆卸釜盖直接倾倒的方式,减少物料残留与清理难度。
技术观察:“我们做的是聚酰亚胺前驱体,缩聚后期粘度非常高,之前用锚式搅拌经常卡死。后来换了一台配螺带桨的小试聚合反应装置,扭矩余量足够,转速可以降到20转以下还不影响混合。出料口也改成了大口径底阀,清釜时间从半天缩短到一小时。这些改动不大,但确实解决了实际痛点。”
—— 某高分子材料研究所 研发工程师
(应受访者要求不具名,仅作技术反馈)
四、从实验室到中试:聚合放大的核心变量
聚合反应的放大,不同于普通液液反应。传热面积与体积之比随釜体增大而急剧下降,而聚合放热速率与体积成正比,这意味着大型釜的单位体积散热能力远低于小试釜。若小试阶段未充分记录放热曲线与传热系数,放大后温度失控几乎不可避免。因此,聚合实验设备的数据采集能力——温度、压力、搅拌功率、扭矩——与反应本身同样重要。
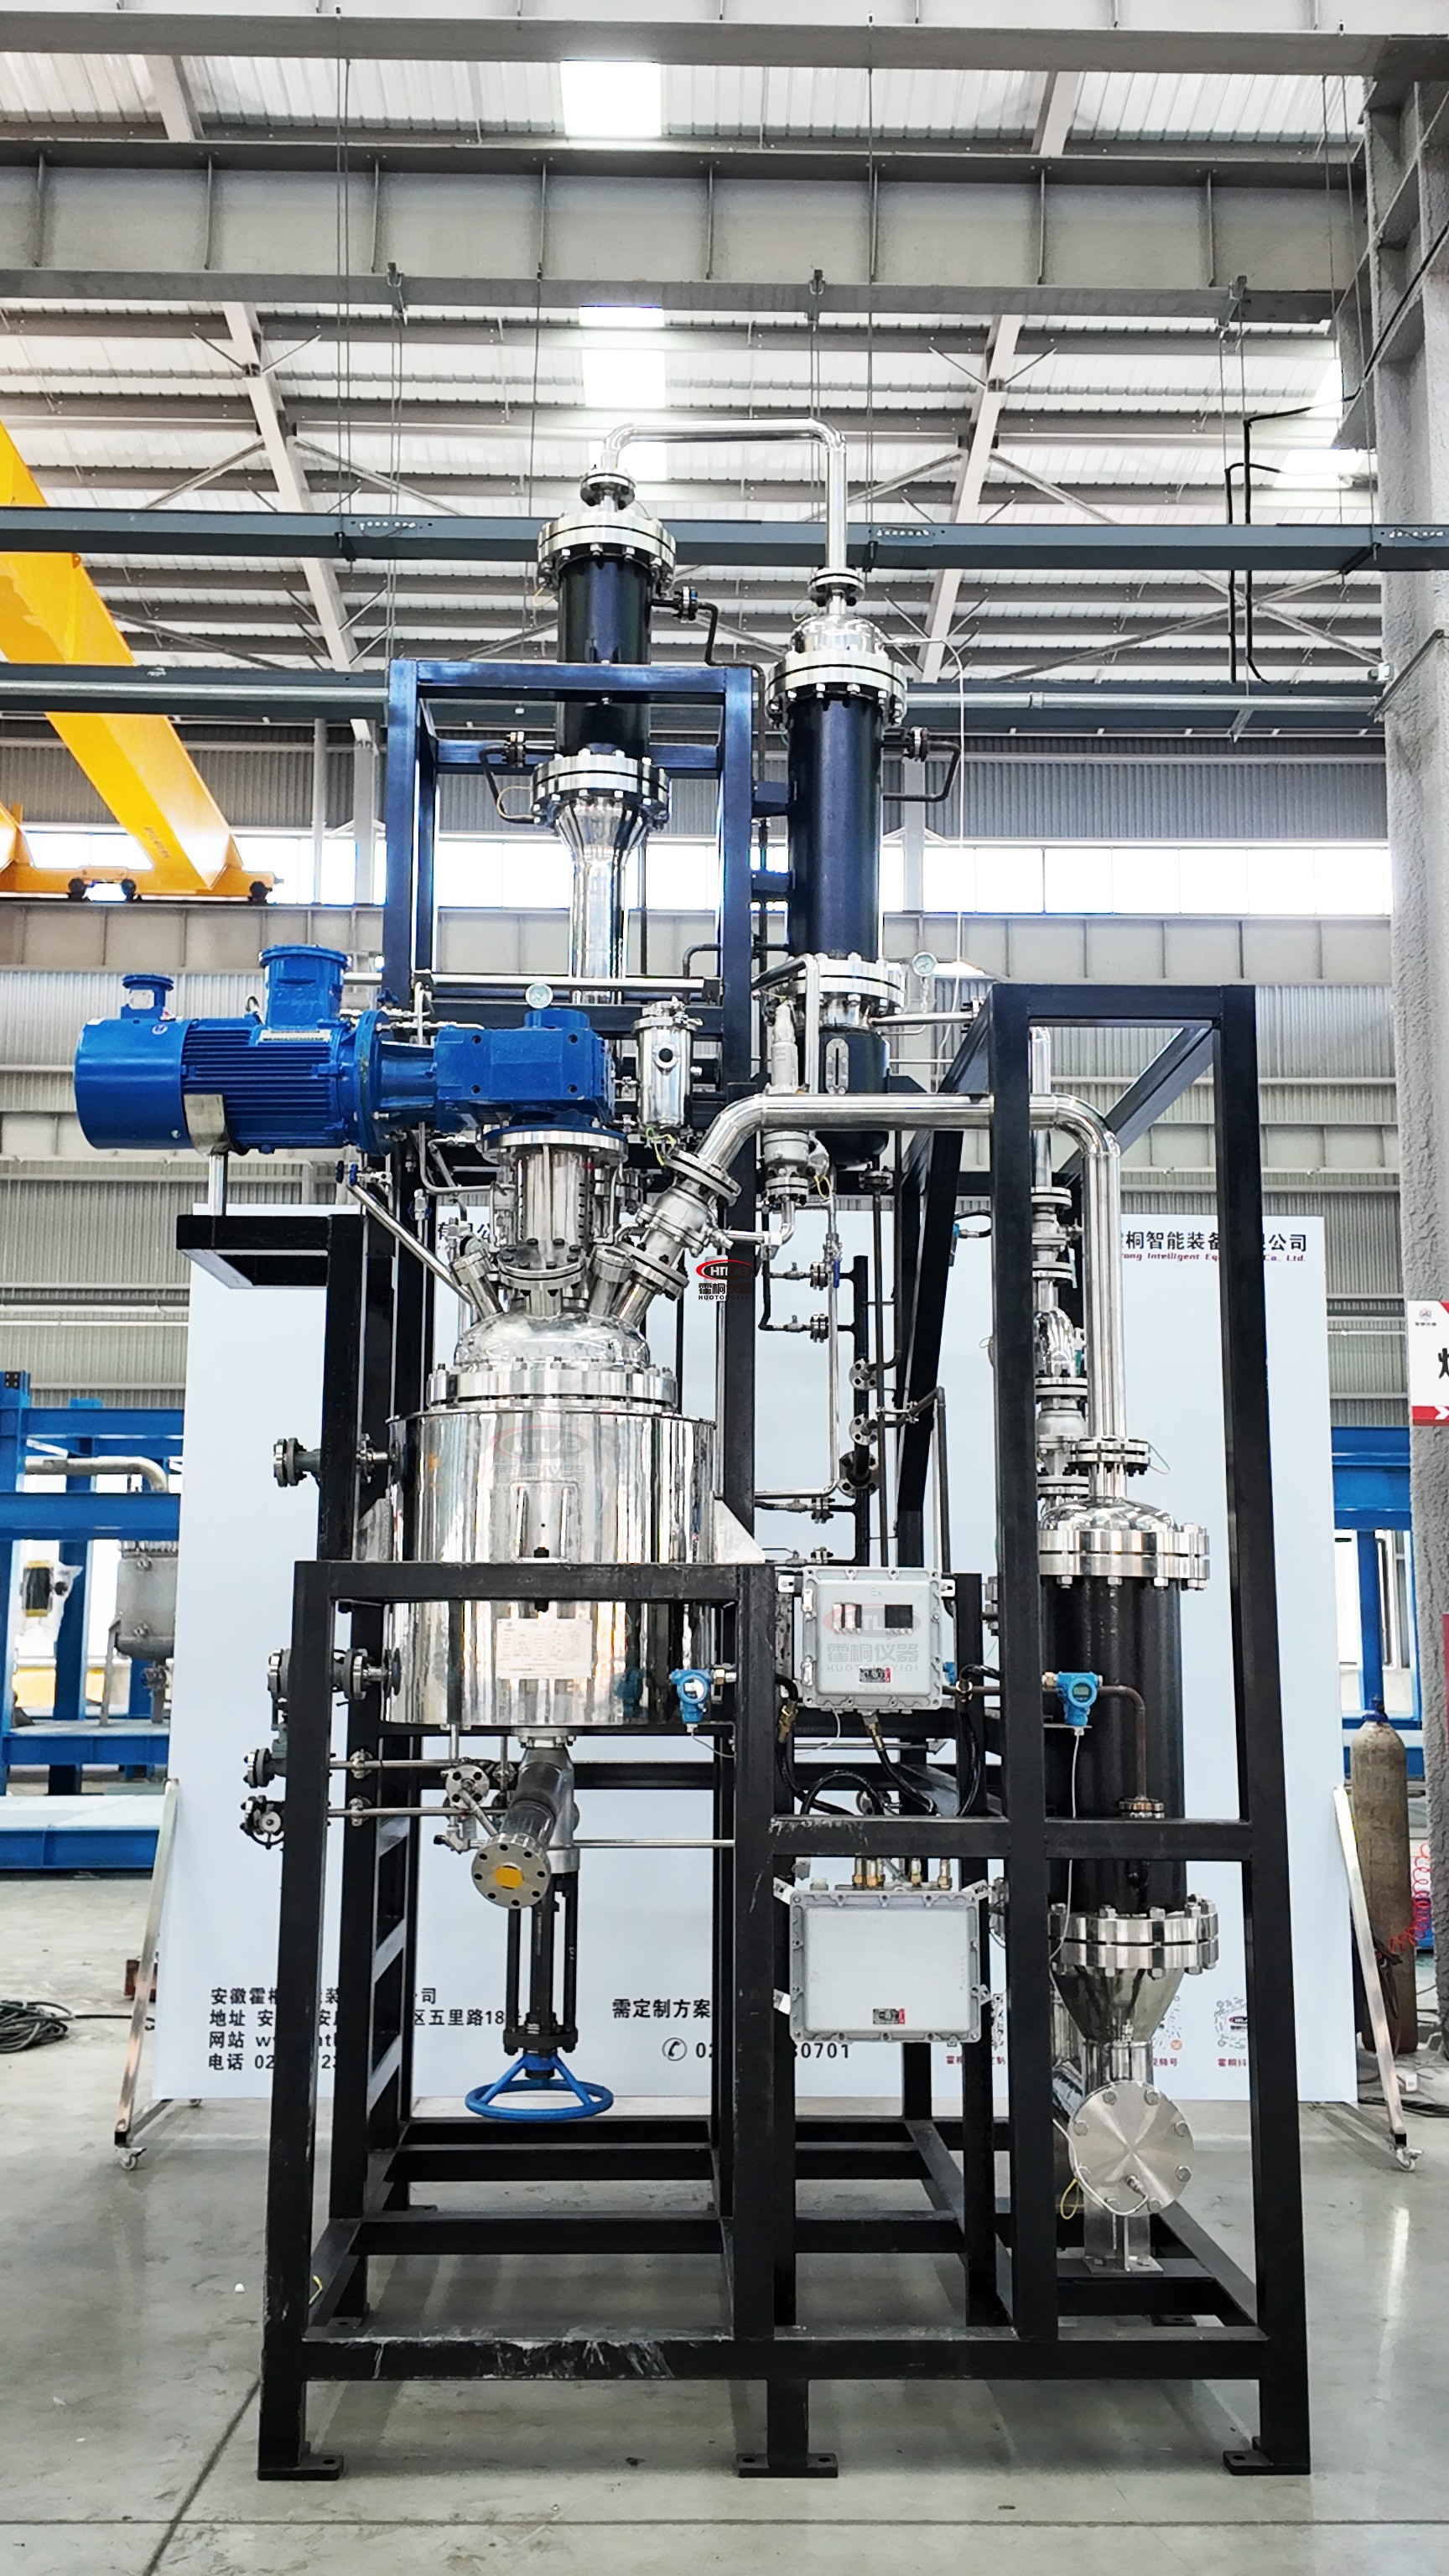
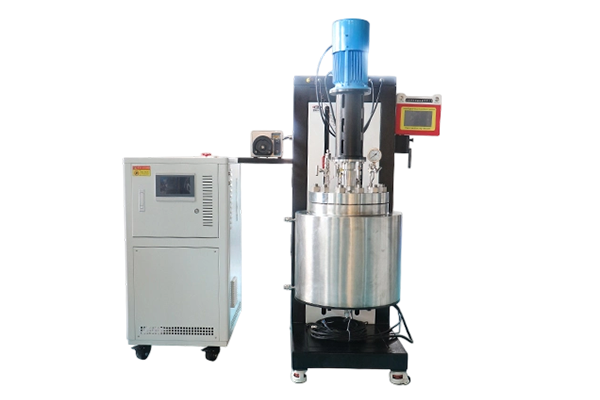
霍桐仪器在化工小试设备与聚合实验设备的配套中,常建议客户在早期阶段就使用带扭矩记录的反应釜,积累不同转化率下的功率数据。这些数据在放大时比任何经验公式都可靠。聚合研发的深度,往往体现在对这些工程细节的敏感度上——配方决定能不能做,设备决定能不能重复做。
以扭矩丈量粘度,以桨型驾驭流场;以传热控制放热,以数据支撑放大。