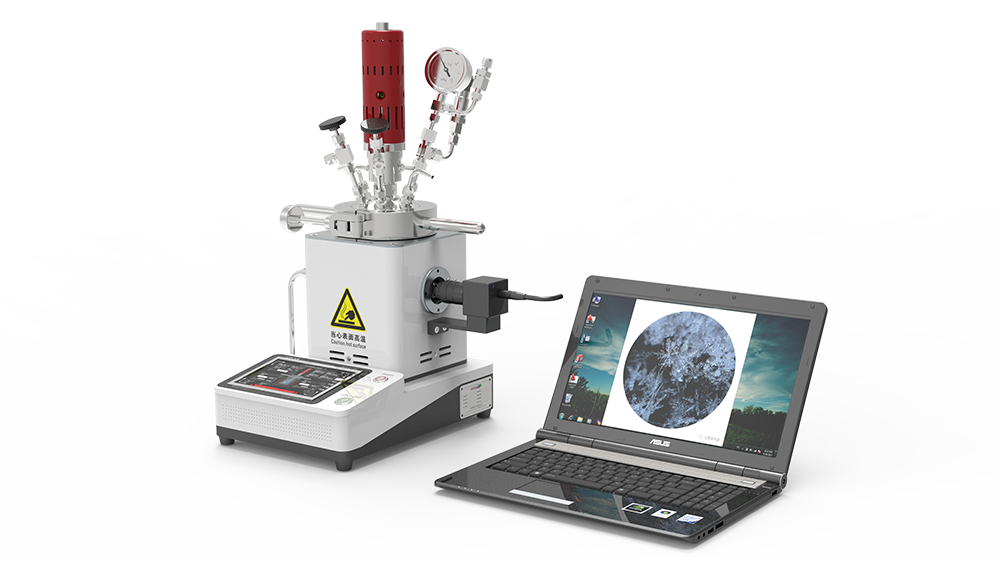
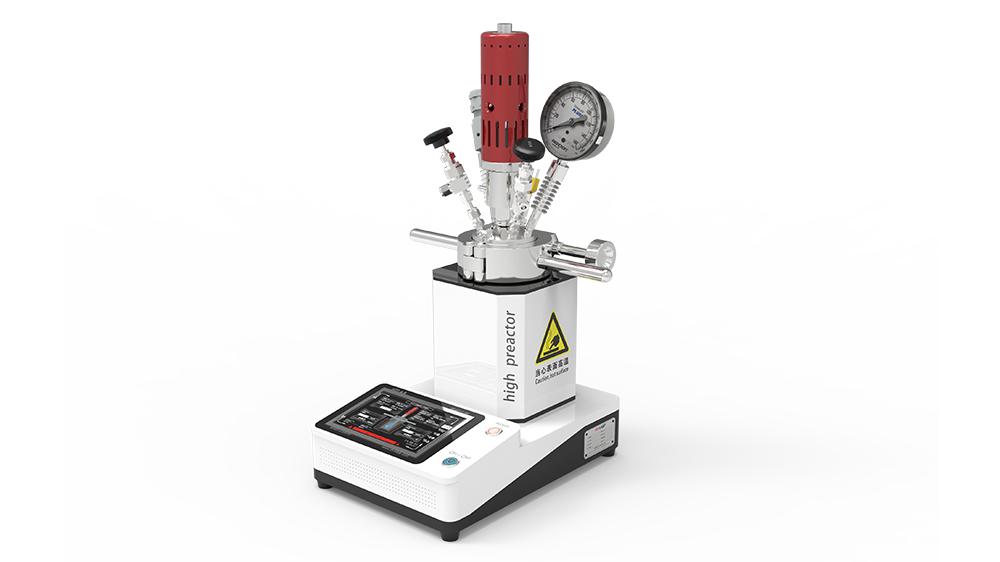
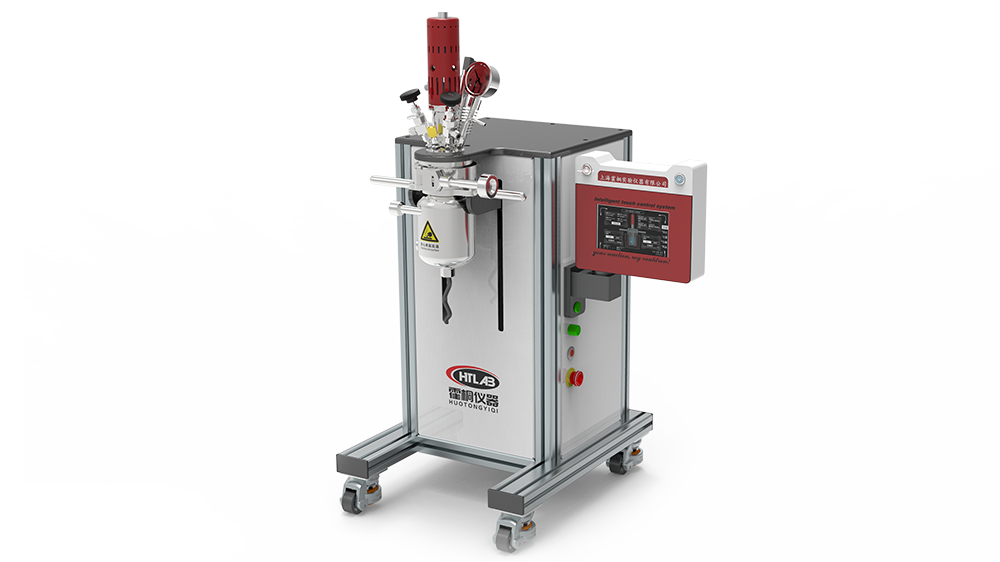
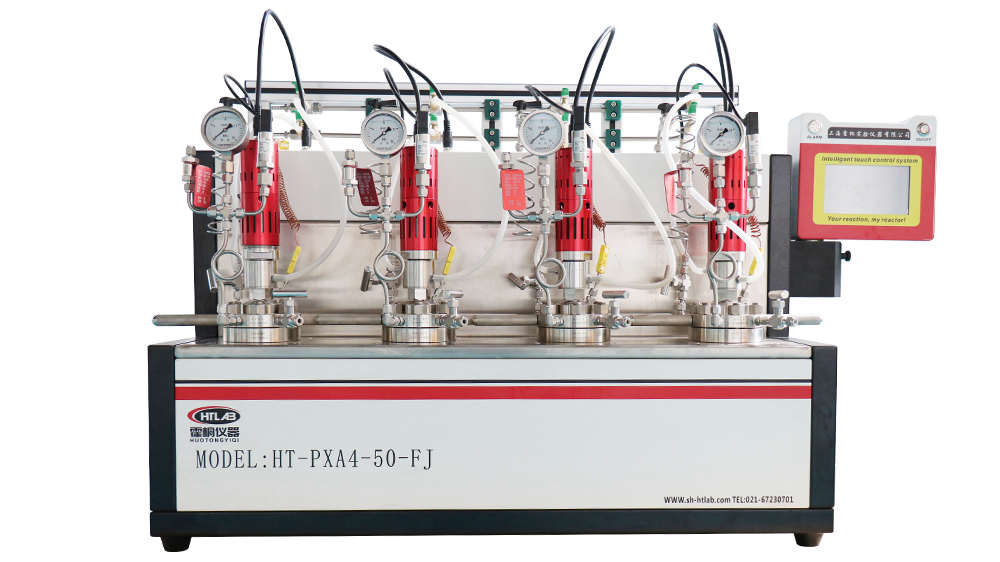



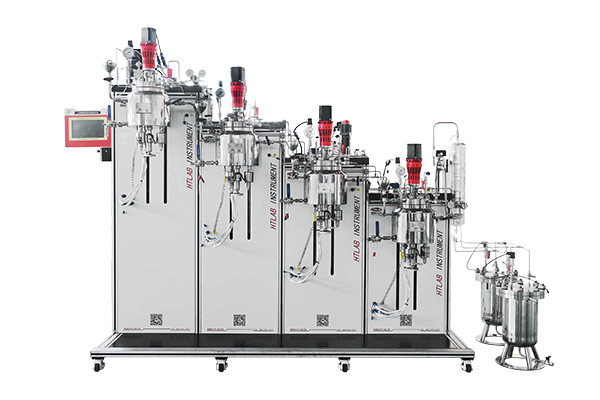
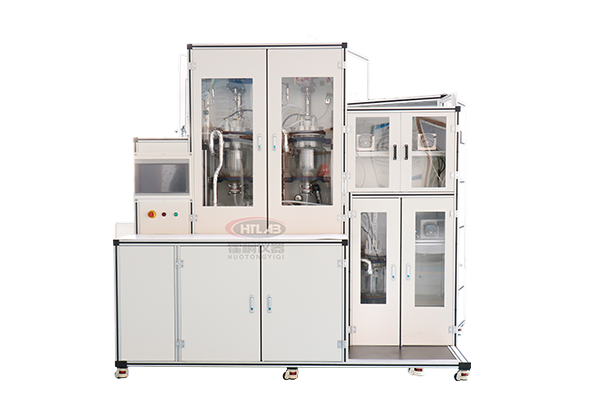
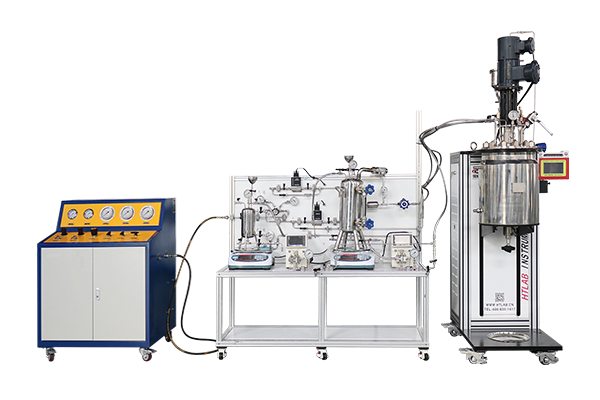
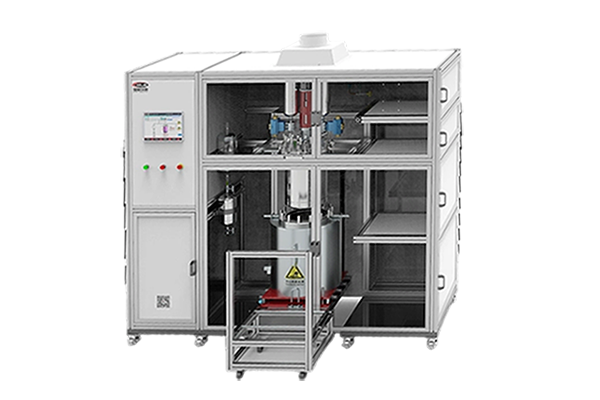
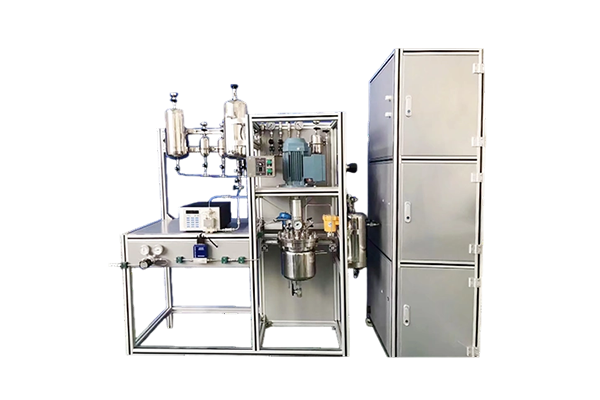
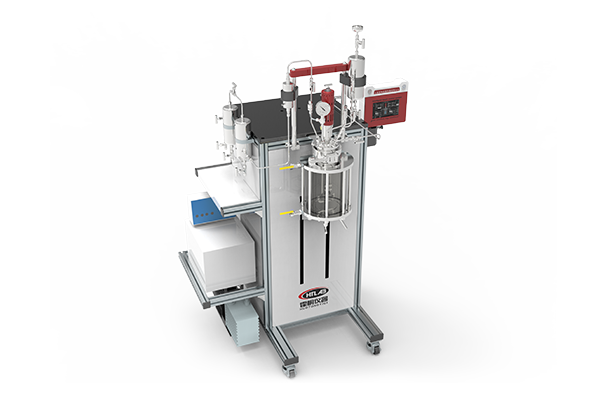
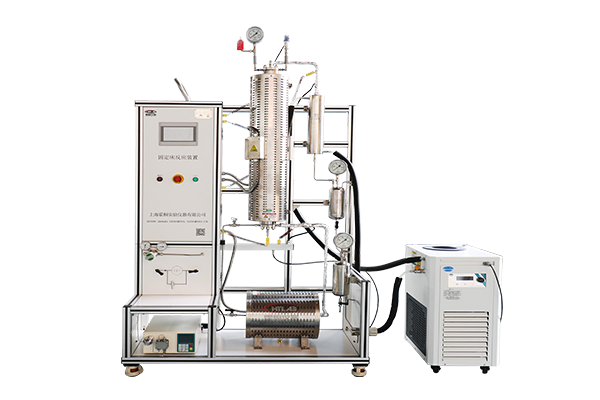

醇酸树脂与聚酯树脂的合成,本质上是一场关于“脱水”的精密博弈。酯化反应生成水,水又抑制反应正向进行,必须不断移出才能推动缩聚向高分子量迈进。这个看似朴素的化学原理,在工业实践中却衍生出一系列棘手问题:如何判断反应终点?如何控制分子量分布?如何在高温高粘阶段维持有效传热与搅拌?实验室里用实验室小型酯化釜跑通的配方,到了中试常常因粘度飙升而搅拌停转,或因脱水不彻底而酸值超标。理解这些工程细节,比记住配方本身更重要。
一、酯化反应器:分水与回流的设计逻辑
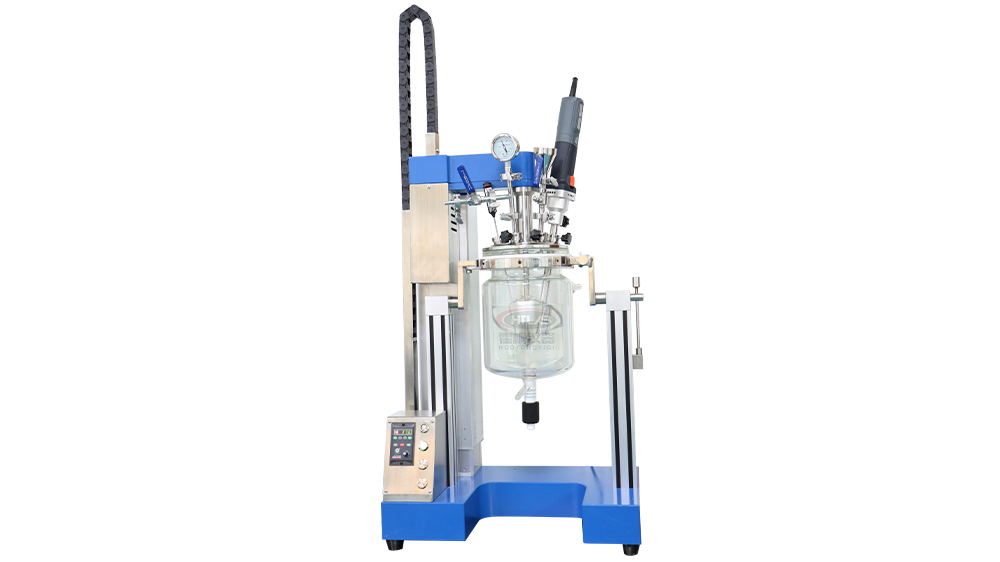
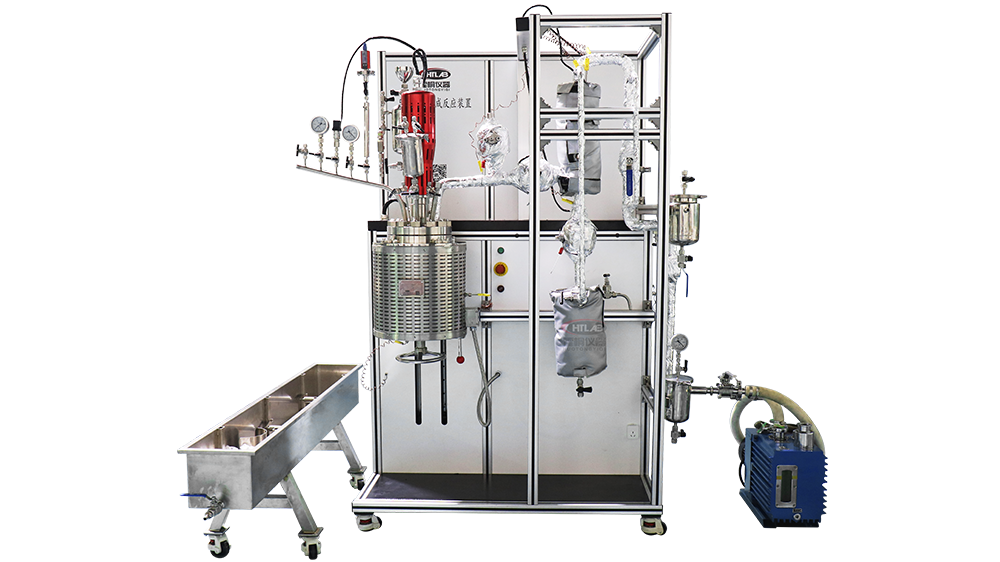
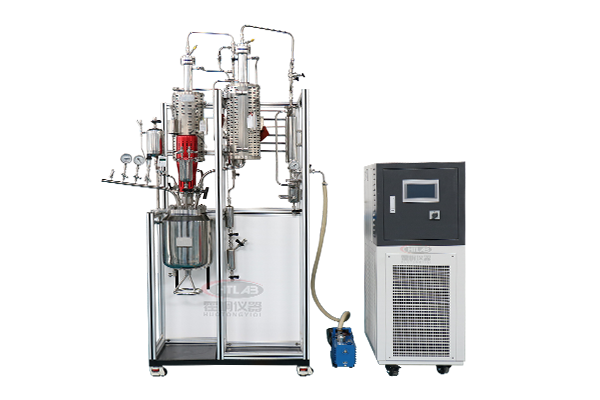
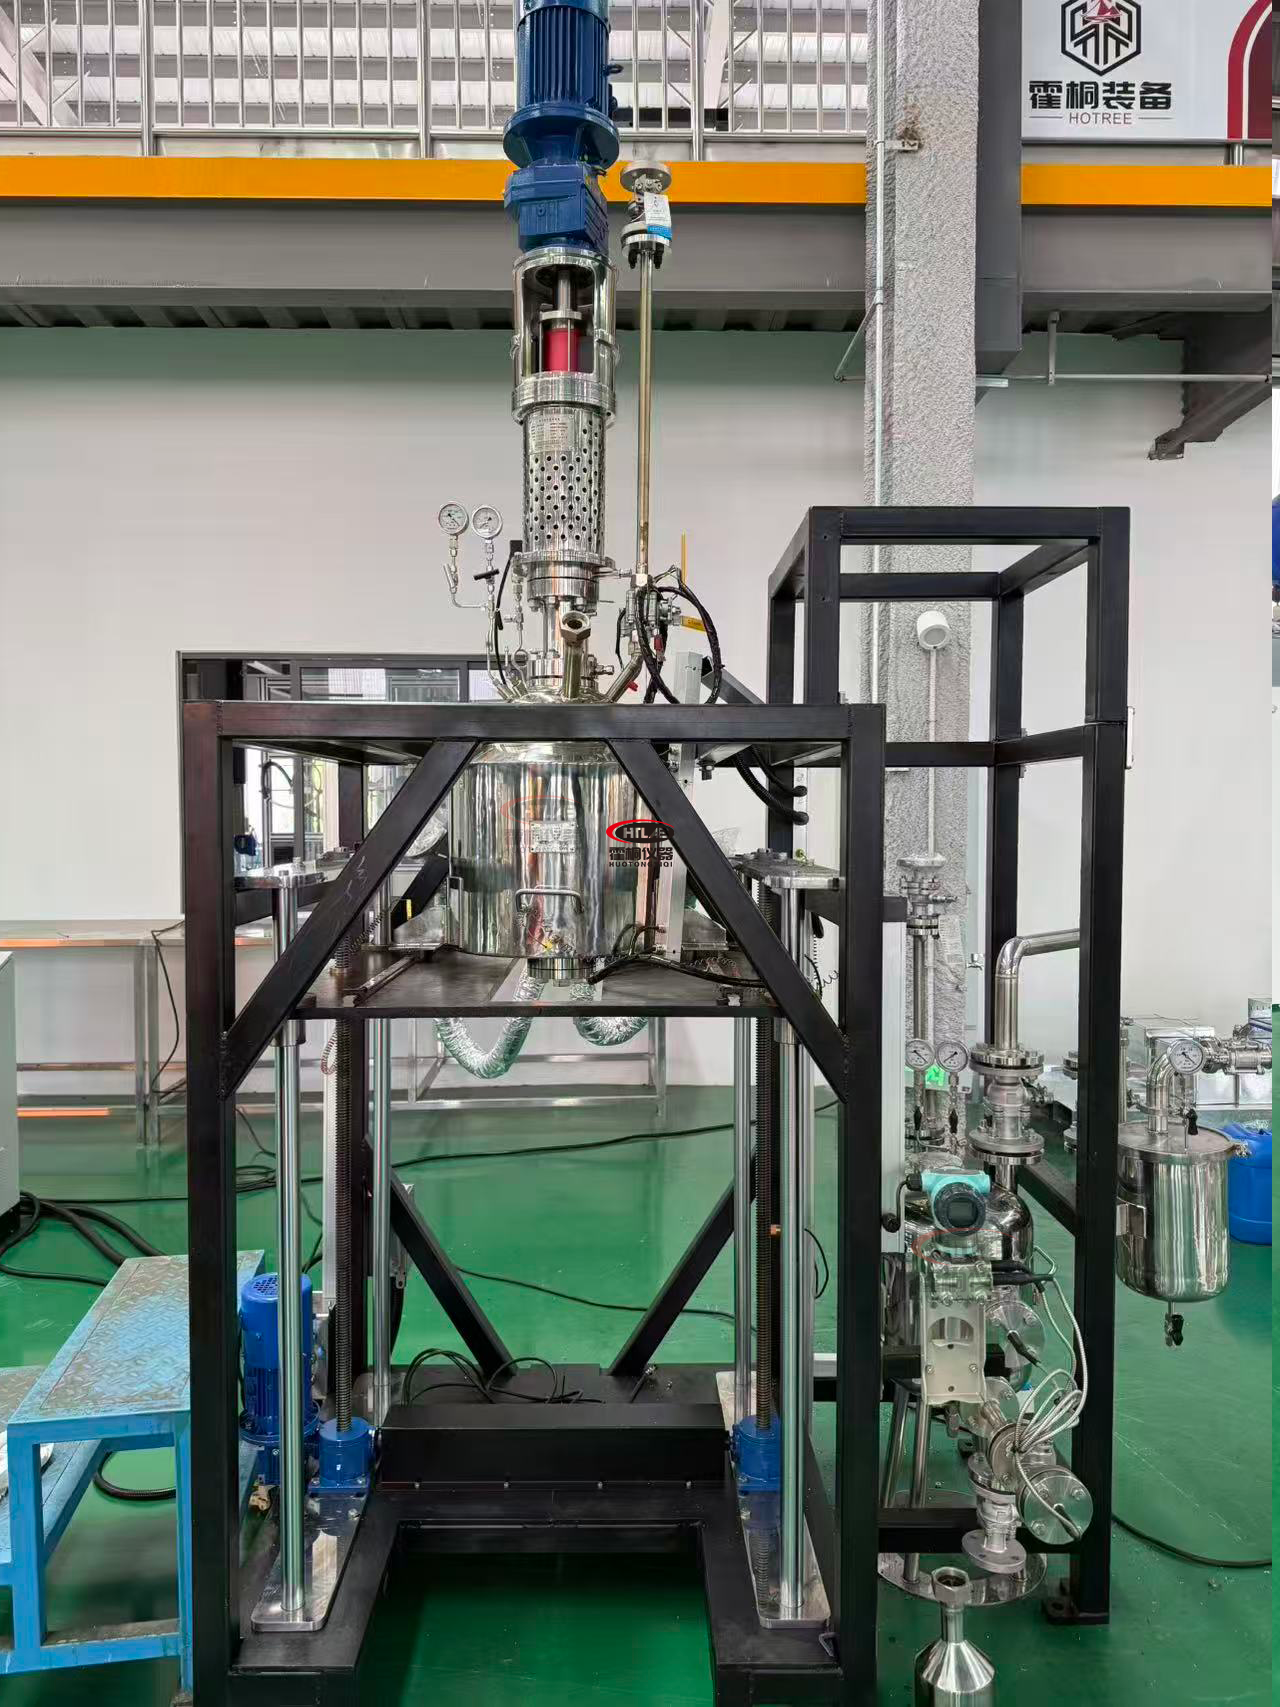
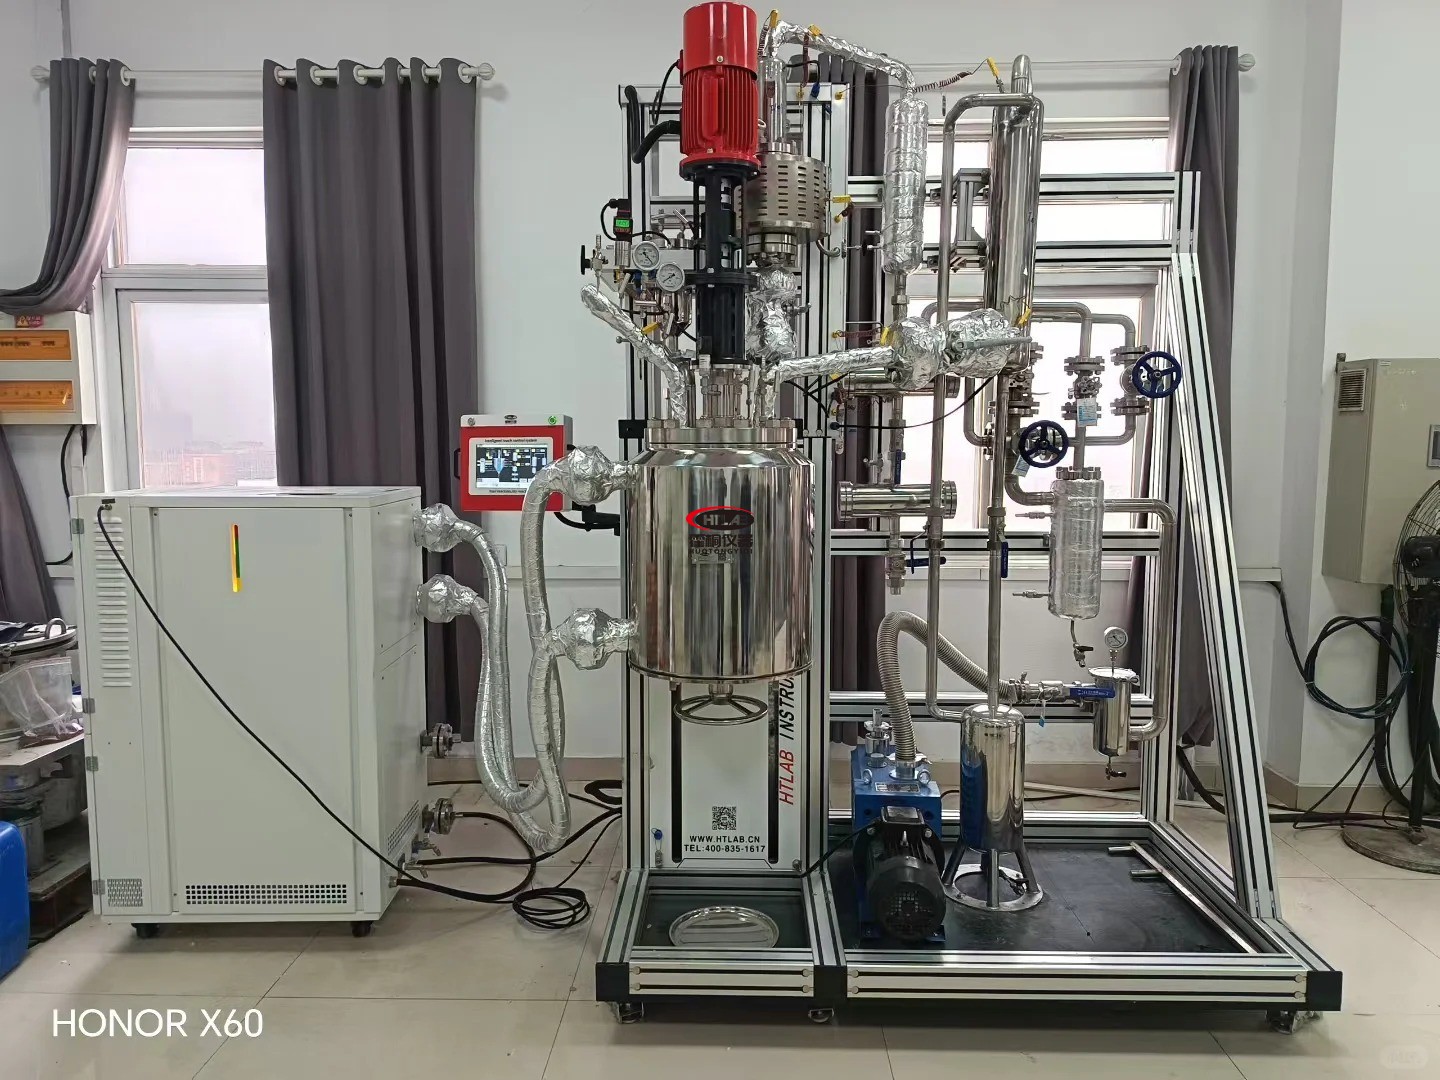
酯化反应的第一步是脱水。反应体系中的水必须及时移出,否则平衡无法右移。工业上常用的手段是共沸带水——加入二甲苯等带水剂,与水形成低沸点共沸物,蒸汽经冷凝后进入分水器,上层有机相回流,下层水排出。这套看似简单的回流分水系统,设计不当就会出问题:分水器容积过小,水来不及分离就被带回釜内;冷凝器面积不足,带水剂跑损严重。酯化反应器的分水效率,直接决定了酯化阶段的转化率与反应时间。
另一个容易被忽视的细节是回流液的温度。回流液过冷会吸收釜内热量,延缓反应;回流液过热则可能汽化过量,破坏共沸组成。霍桐仪器在酯化缩聚反应釜的制造中,通常根据客户配方与带水剂种类,计算分水器容积与冷凝面积,而非套用标准件。
二、缩聚反应设备:高粘阶段的工程考验
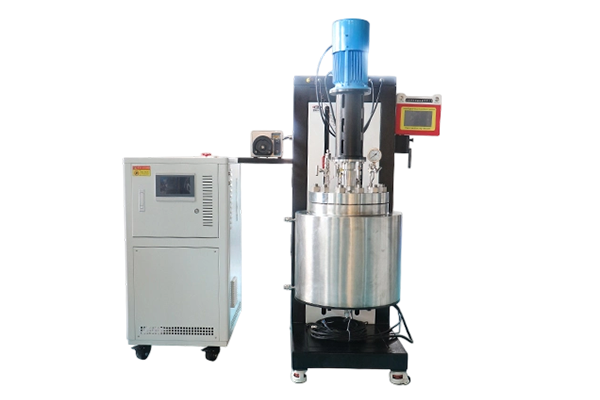
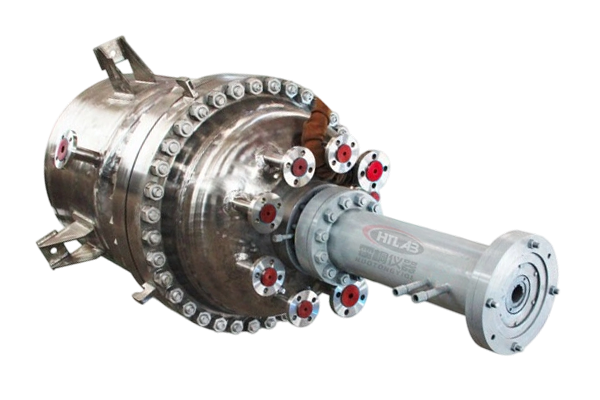
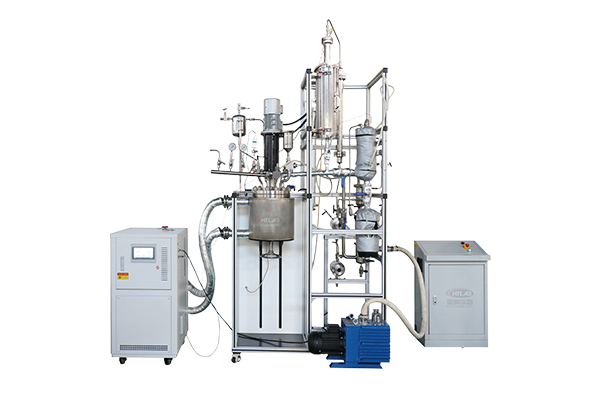
酯化完成后,体系进入缩聚阶段。此时分子量快速攀升,粘度从几十厘泊升至数万厘泊,搅拌功率急剧上升。普通锚式或桨式搅拌在这种工况下往往力不从心——要么扭矩不足停转,要么剪切过强打断分子链。缩聚反应设备通常采用特殊设计的搅拌形式:框式带横梁、螺带式或行星式,配合变频调速与扭矩监测,在粘度变化时自动调整转速。
传热是另一个瓶颈。高粘物料的对流传热系数极低,夹套传热往往不足,需辅以内冷管或外循环。但内冷管的引入又增加了清洗难度与物料挂壁风险。霍桐仪器在聚酯反应釜的设计中,会根据粘度曲线与温控要求,权衡夹套面积、内冷管数量与搅拌桨型的匹配,而非一味加大换热面积。
三、涂料树脂反应釜:配方与设备的适配
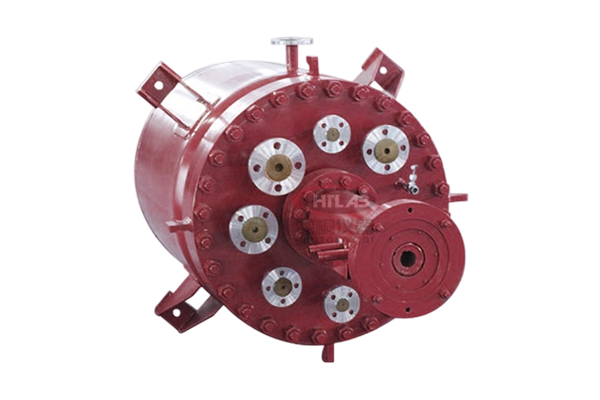
醇酸树脂与聚酯树脂虽同属缩聚范畴,但配方差异对设备要求截然不同。醇酸树脂常用植物油或脂肪酸改性,反应过程中涉及醇解、酯化、缩聚多个阶段,温度曲线与加料顺序复杂。一套醇酸树脂反应釜需要支持分段升温、多路加料与程序控温,并能在醇解阶段快速取样检测容忍度。涂料树脂反应釜则更关注批次间色差与分子量稳定性,对釜壁清洁度与搅拌均匀性要求更高。
霍桐仪器在聚酯合成釜与醇酸树脂反应釜的定制中,会先了解客户的具体配方——单体种类、催化剂、终点控制指标——再确定釜体材质、搅拌形式与仪表配置。例如,醇酸树脂配方中若含大量植物油,釜内壁需避免铜、铁离子污染,材质选择与抛光等级都要相应调整。
技术观察:“我们做的是高固含醇酸树脂,缩聚后期粘度很大,之前用的釜搅拌电机经常过载。后来换了一台带扭矩反馈的醇酸树脂反应釜,转速能随粘度自动下调,电机再没跳闸。另外分水器的设计也比之前合理,酯化时间缩短了将近两小时。这些改进谈不上高深,但确实是做过树脂的人才会注意到的细节。”
—— 某涂料企业 树脂车间技术员
(应受访者要求不具名,仅作技术反馈)
四、从实验室到中试:酯化缩聚的放大难点
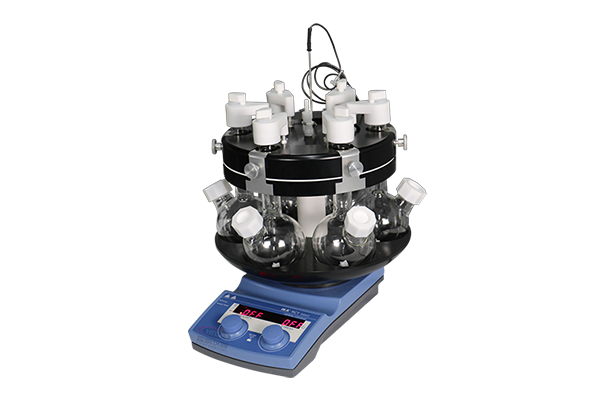
实验室实验室小型酯化釜的搅拌通常依赖磁力或小型机械搅拌,粘度承受能力有限,且传热面积极大,脱水效率远高于工业釜。放大后,传热面积与体积之比骤降,脱水速度变慢,若仍按小试时间控制终点,酸值必然偏高。有经验的工程师会在中试阶段调整带水剂用量、提高冷凝效率或延长缩聚时间,而非简单按比例放大。
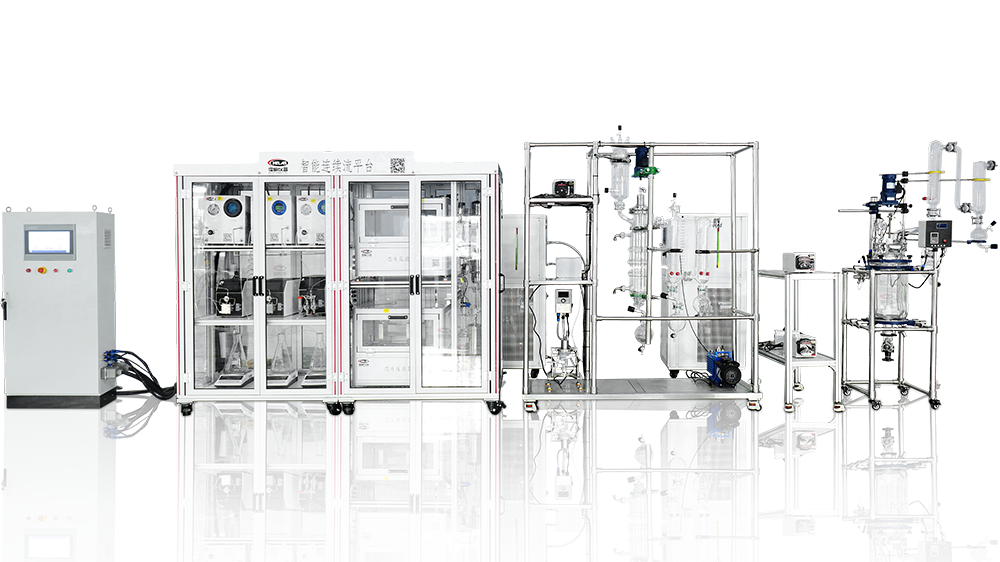
酯化缩聚工艺的放大,没有放之四海皆准的公式。它依赖于对反应动力学、传热传质与设备特性的综合理解。霍桐仪器在酯化缩聚反应釜与缩聚反应设备领域的经验,更多体现在对这类工艺痛点的熟悉——分水器该做多大、搅拌该选什么形式、内冷管该不该加——这些问题没有标准答案,但有经验可循。
以分水推动平衡,以搅拌驾驭粘度;以传热控制速率,以经验丈量放大。