


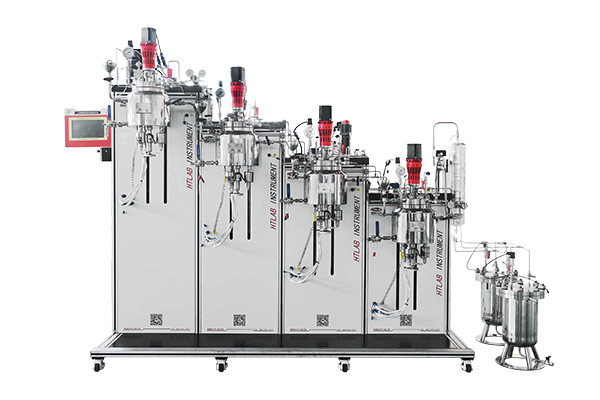
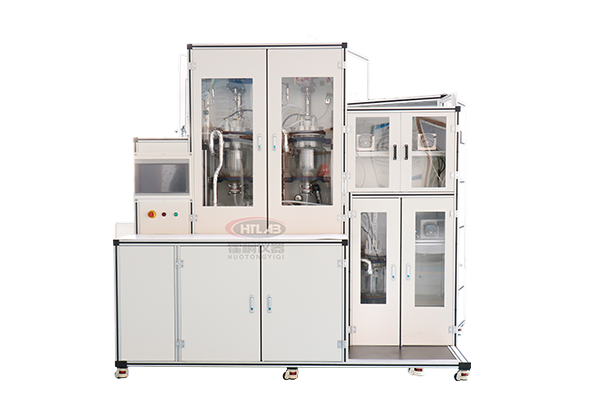
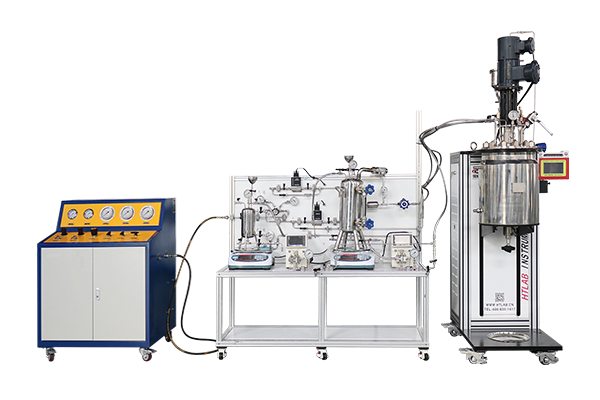
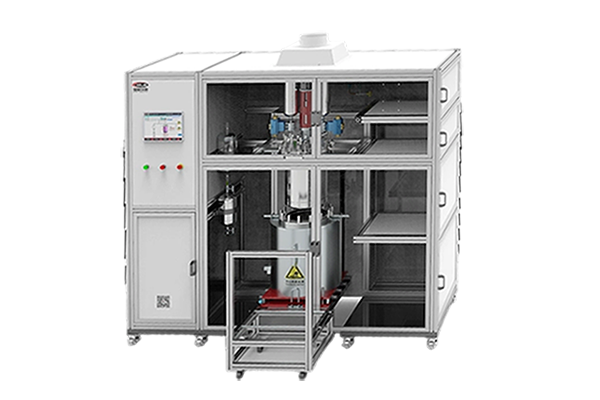
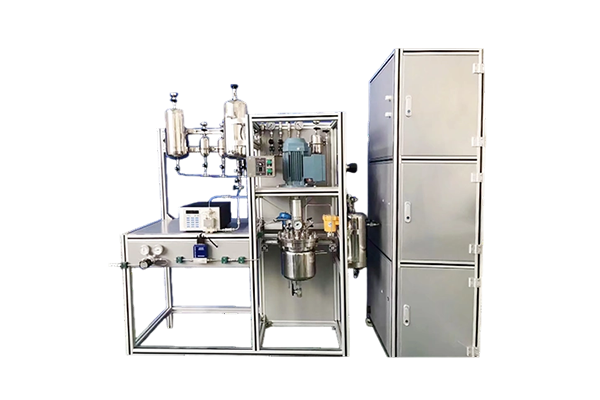
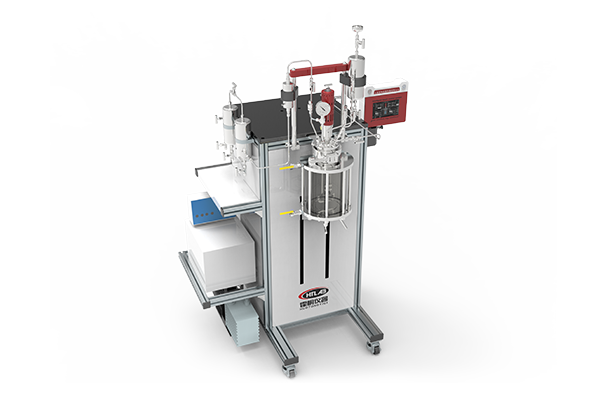

微孔发泡的技术难点,很少出在配方上。泡孔尺寸是否均匀、密度是否可控、表皮是否完整,这些指标最终由发泡过程中的热力学路径决定。超临界二氧化碳在聚合物中的溶解、扩散、成核与长大,每一步都受压力和温度的精确支配。而压力与温度的均匀性,又取决于高压发泡反应釜的腔体设计、CO₂增压系统的响应速度,以及泄压曲线的控制精度。理解这些工程细节,比反复调整发泡剂用量更接近问题的本质。
一、超临界二氧化碳:从溶剂到发泡剂的角色转换
超临界二氧化碳在发泡过程中扮演双重角色——它既是聚合物熔体的增塑剂,降低玻璃化转变温度,促进链段运动;又是气泡成核的气源,在泄压时从聚合物中逸出形成泡孔。超临界流体发泡的核心变量是溶解度和扩散系数,两者都随压力升高而增大,随温度升高而降低。这意味着,在发泡釜中维持均匀的压力与温度场,是泡孔结构一致性的前提。
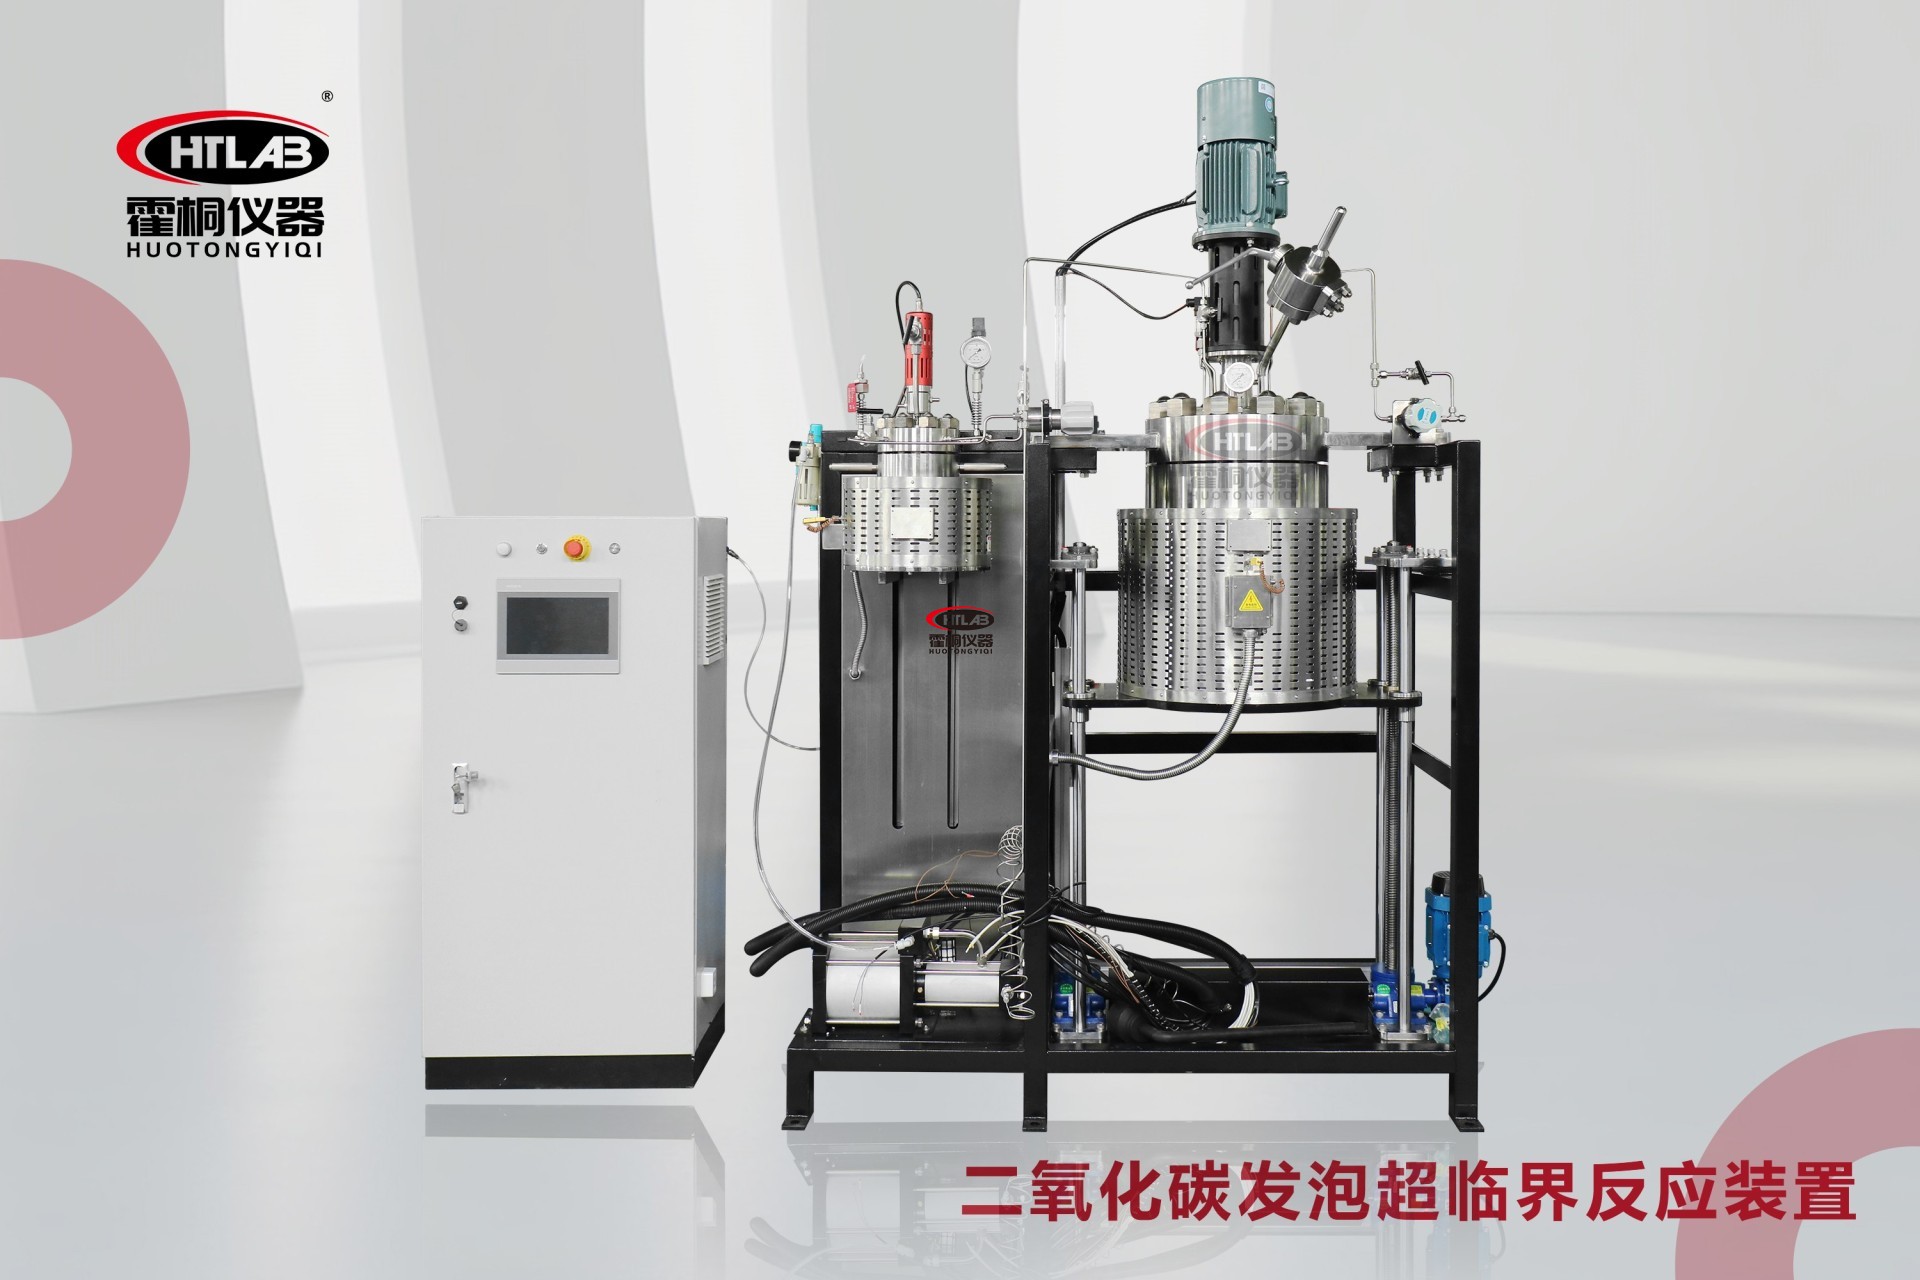
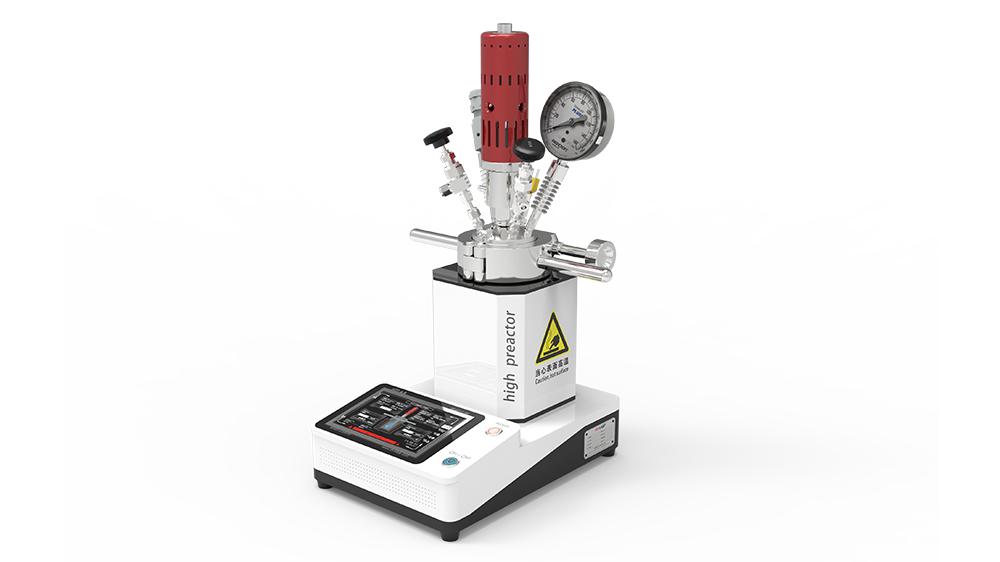
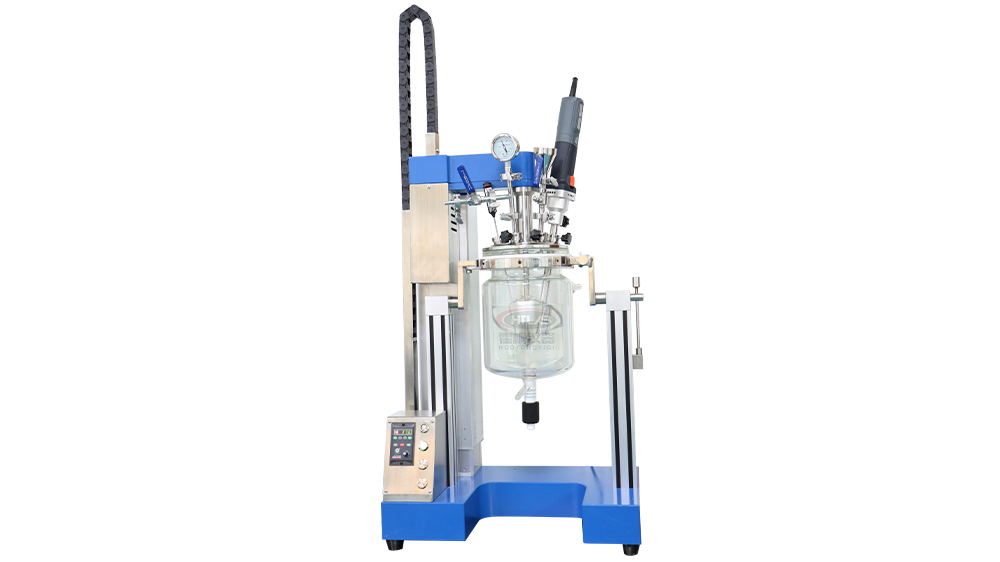
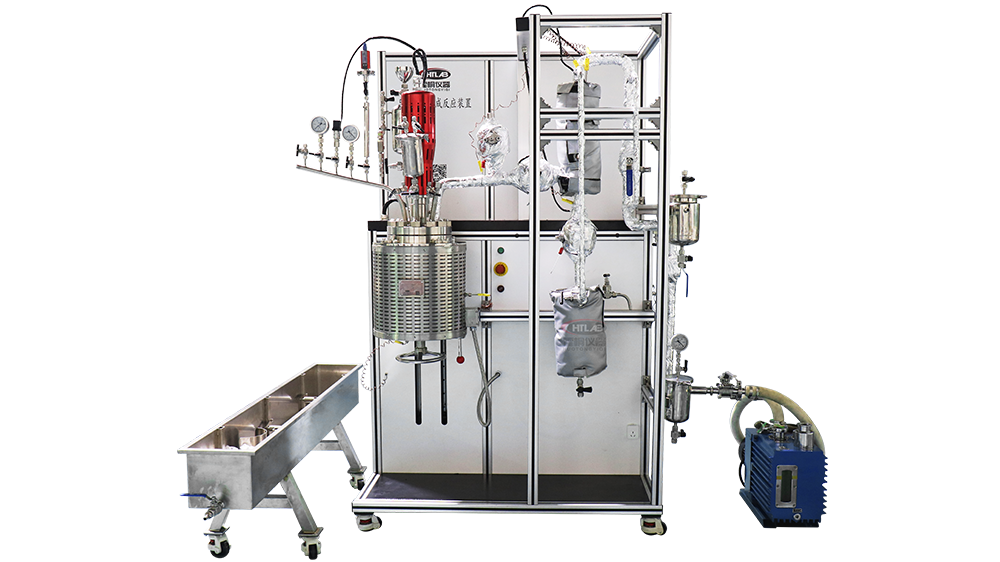
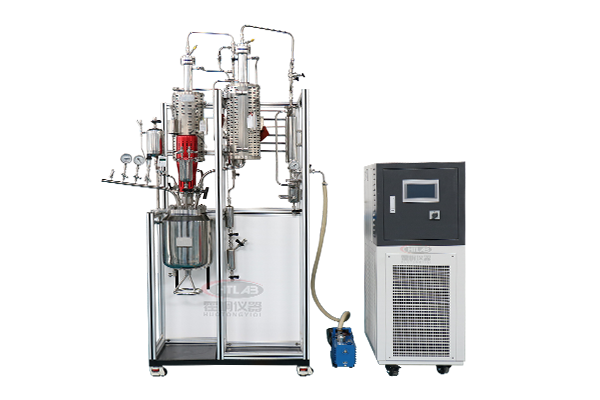
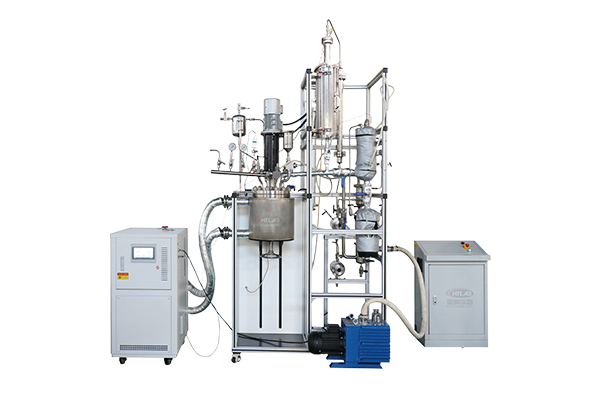
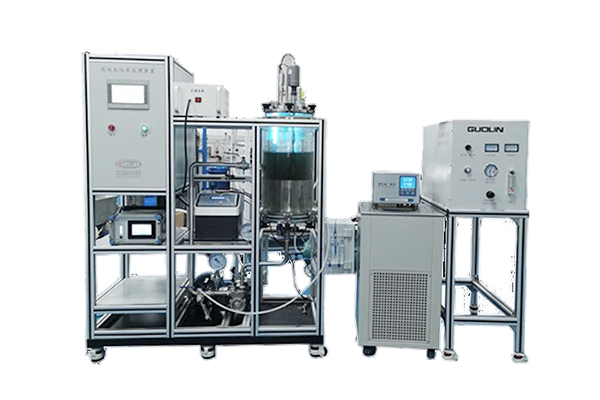
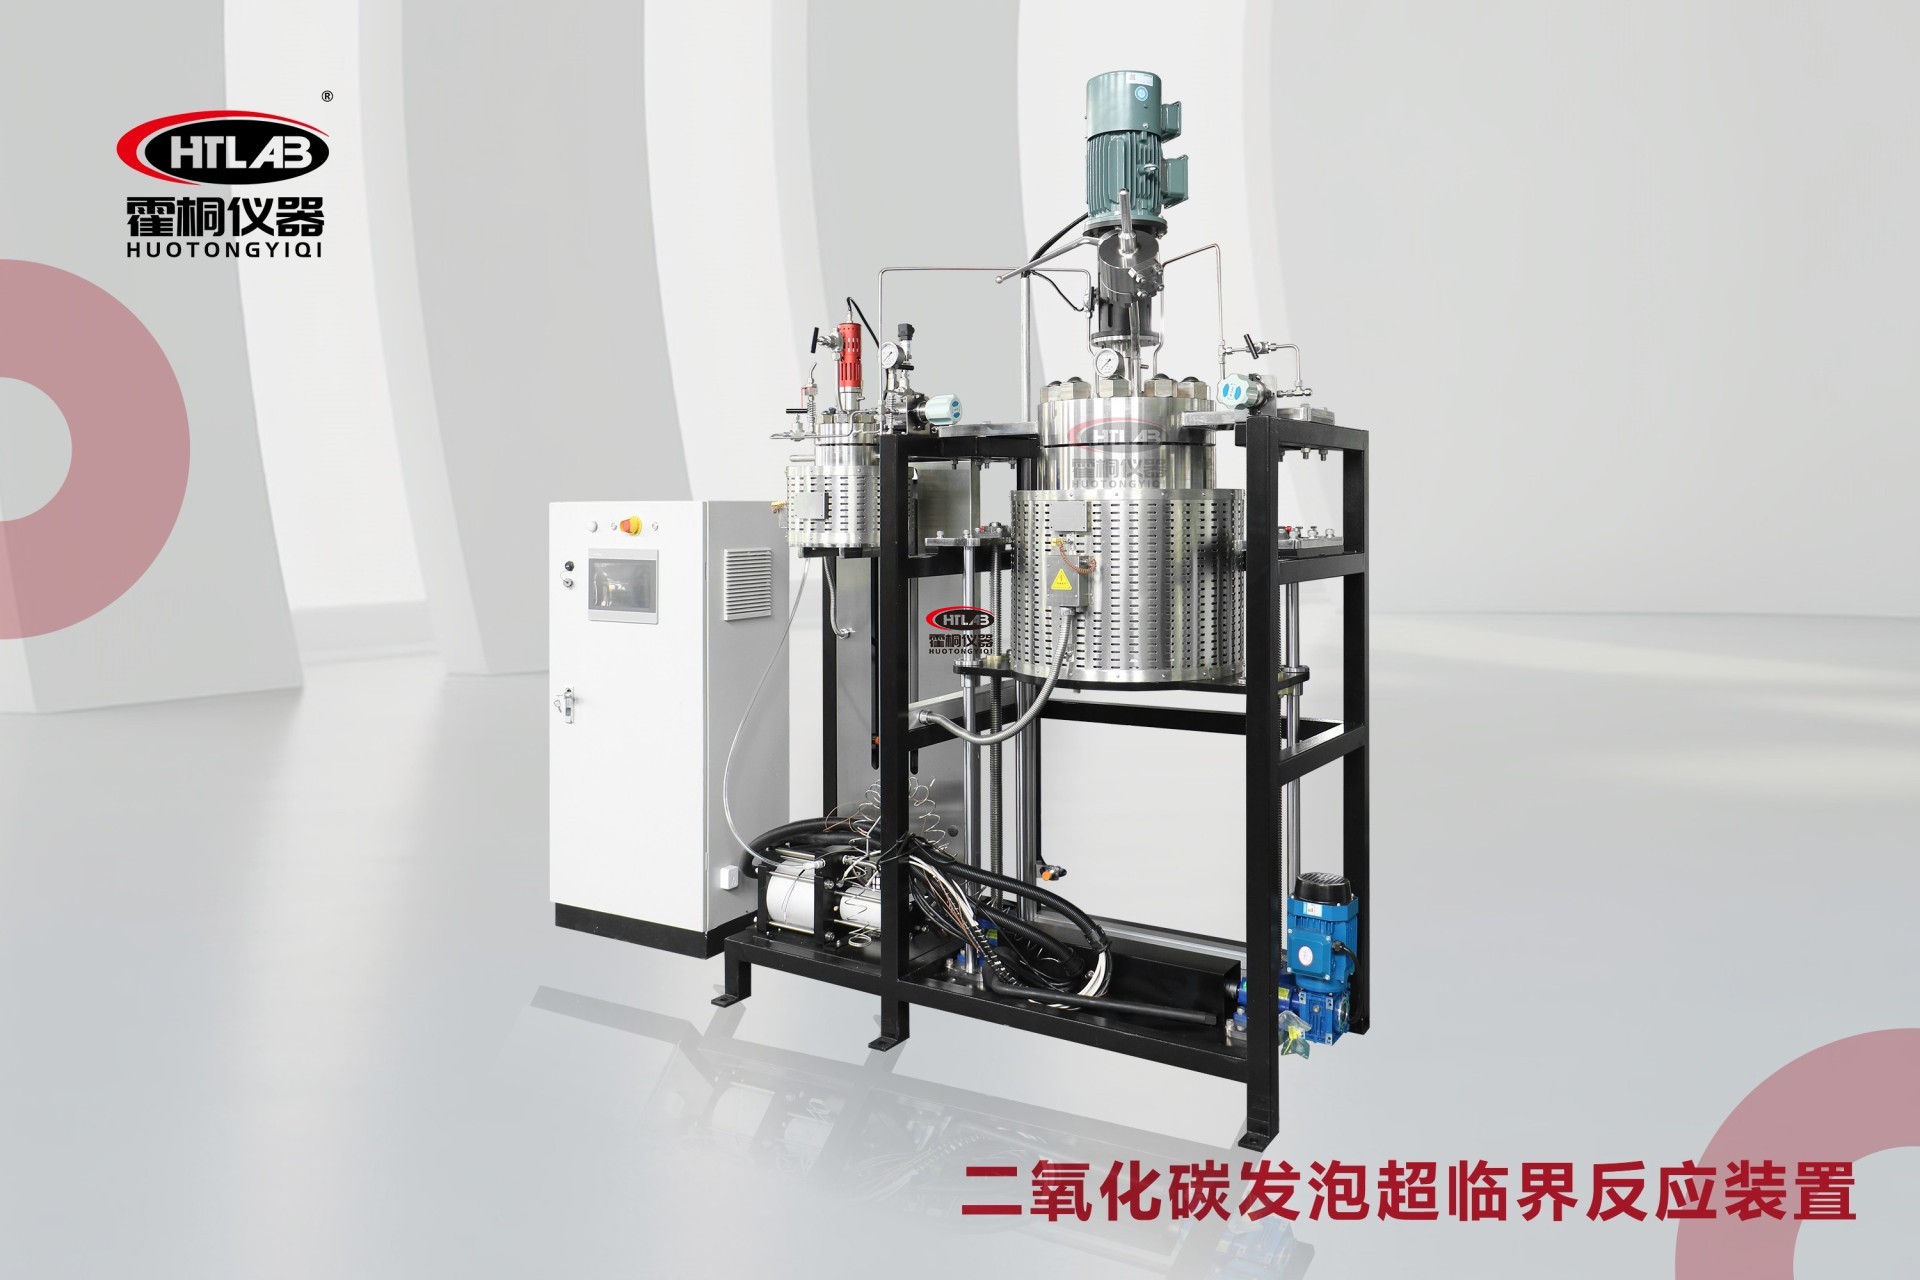
霍桐仪器在超临界反应釜的配置中,通常采用夹套循环与内部盘管组合控温,确保釜内温差控制在±1℃以内。对于大尺寸样品,还需考虑二氧化碳从表面向内部的扩散时间——若饱和时间不足,芯部气体浓度偏低,泡孔密度就会呈现梯度分布。
二、CO₂增压系统:压力控制的响应速度与稳定性
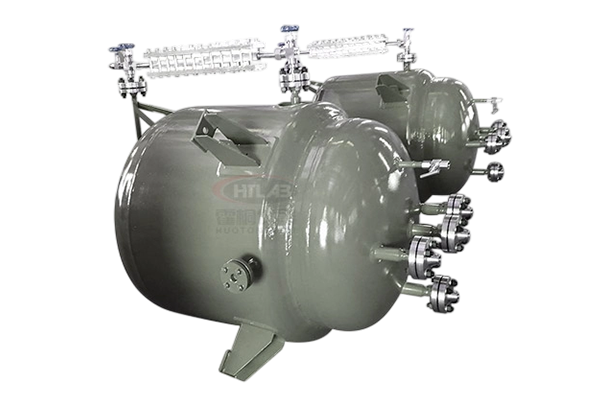
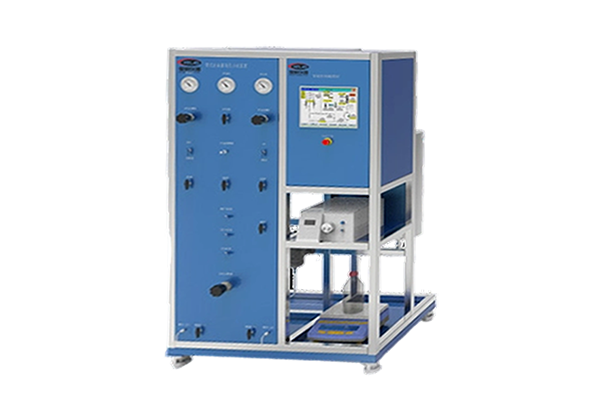
超临界发泡的工艺窗口窄,压力波动几十千帕就可能改变泡孔形态。CO₂增压系统需要具备快速响应与稳压能力——在充气阶段能在数分钟内将釜内压力升至设定值,在饱和阶段能补偿微量泄漏与温度波动带来的压力变化,在泄压阶段能按预设曲线精确控制降压速率。泄压过快,泡孔壁来不及固化,结构塌陷;泄压过慢,气体扩散时间过长,泡孔合并粗化。
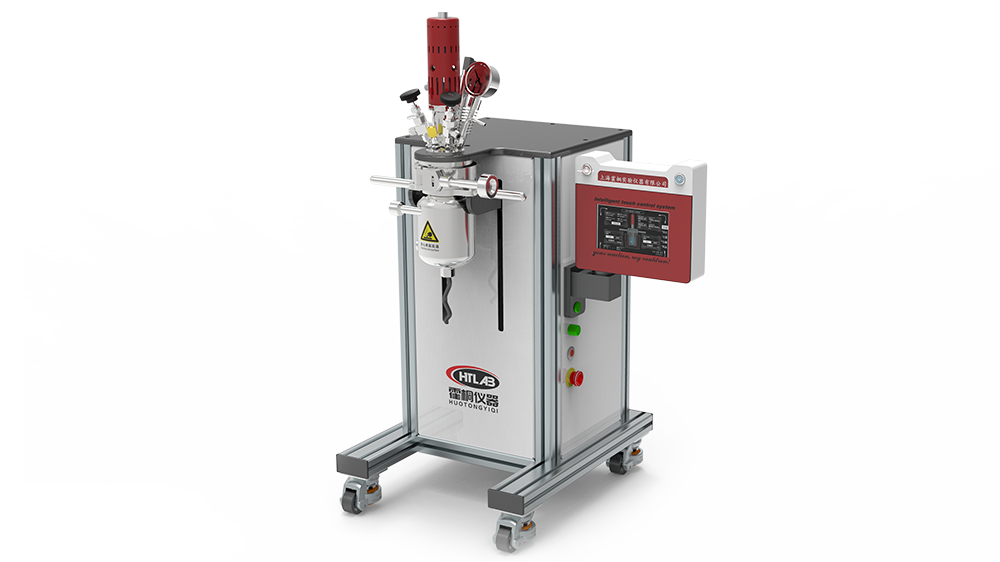
霍桐仪器在高压发泡反应釜的配套中,常建议客户配置背压阀与比例阀组合的泄压回路,配合压力传感器与PLC程序,实现泄压曲线的可编程控制。不同聚合物体系的泄压速率差异很大,这套系统让工艺参数可以从“手感”变成“数据”。
三、微孔发泡与物理发泡:成核密度的调控逻辑
微孔发泡的目标是泡孔直径小于10微米、密度超过10⁹个/cm³。实现这一目标的关键在于成核阶段——快速泄压产生的高过饱和度促使大量气泡核同时形成,而缓慢泄压则倾向于形成少数大气泡。因此,泄压速率是微孔发泡最敏感的变量之一。此外,聚合物中的异相成核点(如纳米填料、杂质)也会影响泡孔密度,有时刻意引入成核剂反而比追求“纯料”更有效。
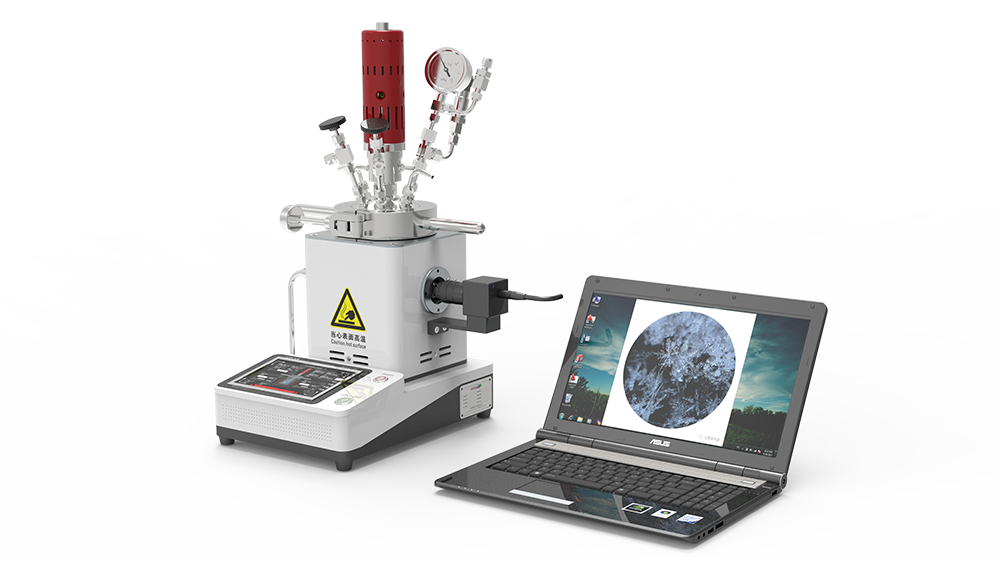
物理发泡与化学发泡不同,不依赖发泡剂的分解反应,而是利用超临界流体在聚合物中的溶解度随压力下降而降低的原理。这使得发泡温度可以更低,适合热敏性聚合物。霍桐仪器的超临界反应釜在物理发泡研究中,通常配备可视窗与高速摄像接口,便于观察泄压瞬间的泡孔成核与长大过程。
技术观察:“我们做的是PLA超临界发泡,泡孔均匀性一直不好,表面和芯部差异明显。后来霍桐帮我们在发泡釜里加了一个内部盘管,控温更均匀了,同时把CO₂增压系统的泄压阀换成了比例阀,泄压曲线可以编程。调整了饱和时间和泄压速率后,泡孔密度从10⁷提到了10⁹,分布也均匀了。超临界发泡看起来是配方问题,实际上是压力温度控制的精度问题。”
四、发泡工艺的工程化边界
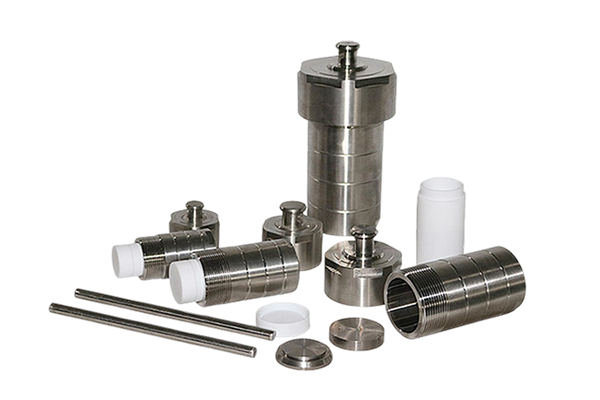
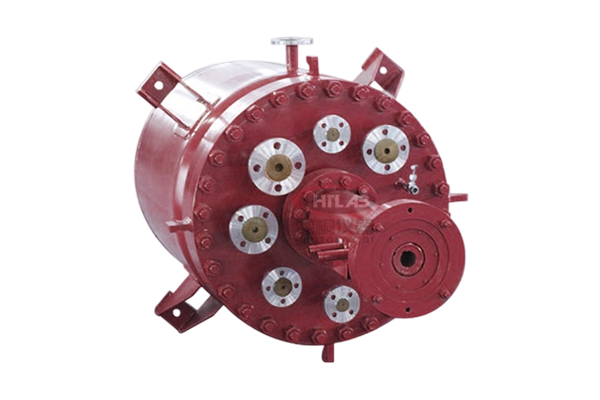
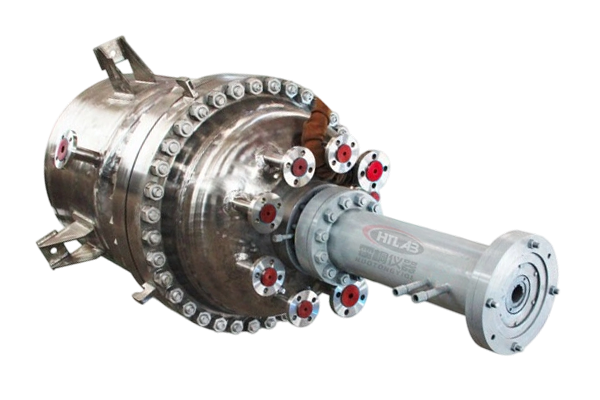
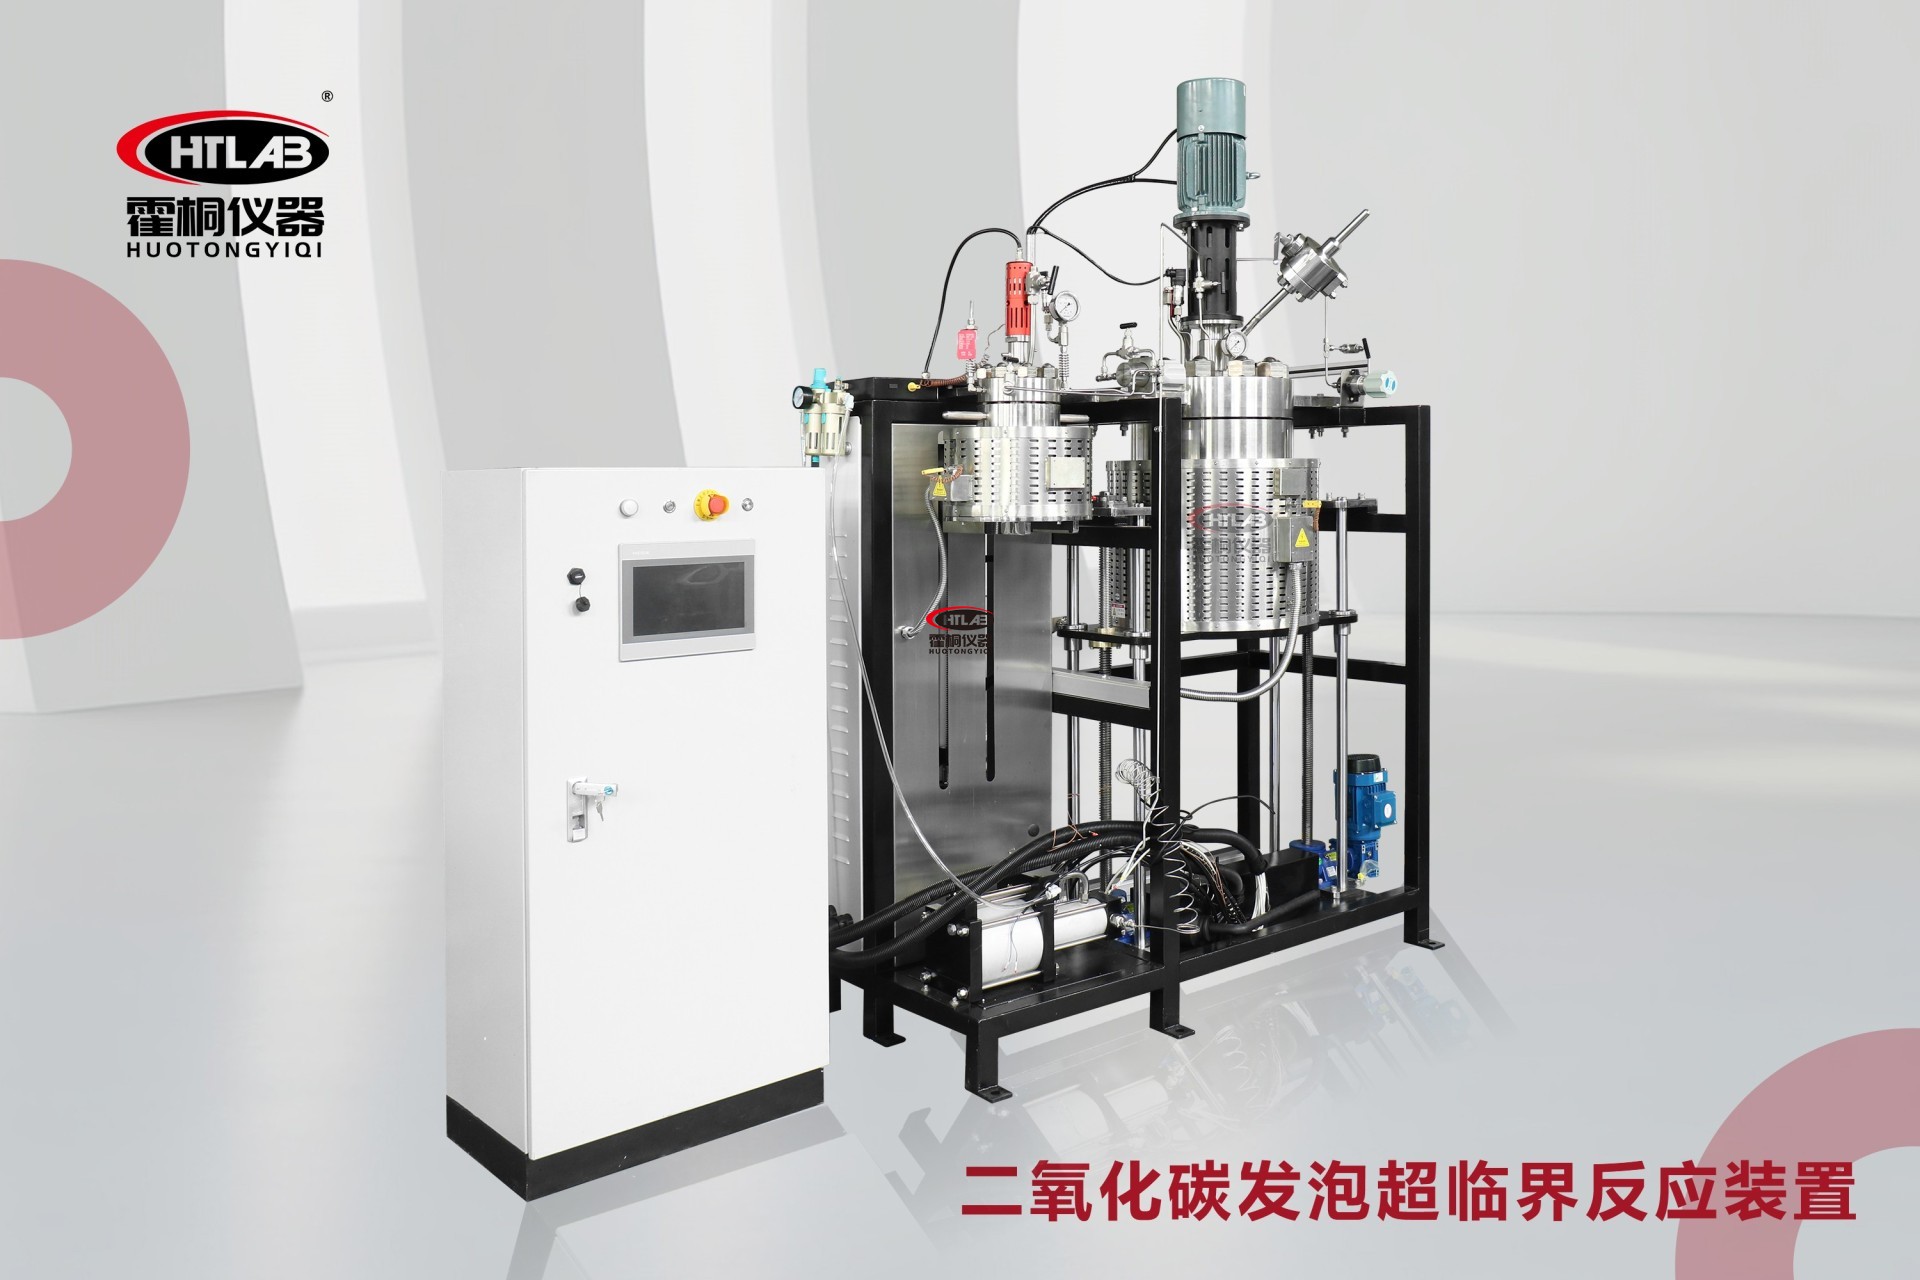
超临界发泡的工艺窗口受限于设备能力与材料特性。高压发泡反应釜的耐压等级决定了二氧化碳的最大溶解浓度,釜体尺寸决定了样品的最大厚度,控温精度决定了泡孔均匀性。这些设备参数与材料参数共同划定了可行域,越界尝试往往得到的是塌陷或未发泡的样品。
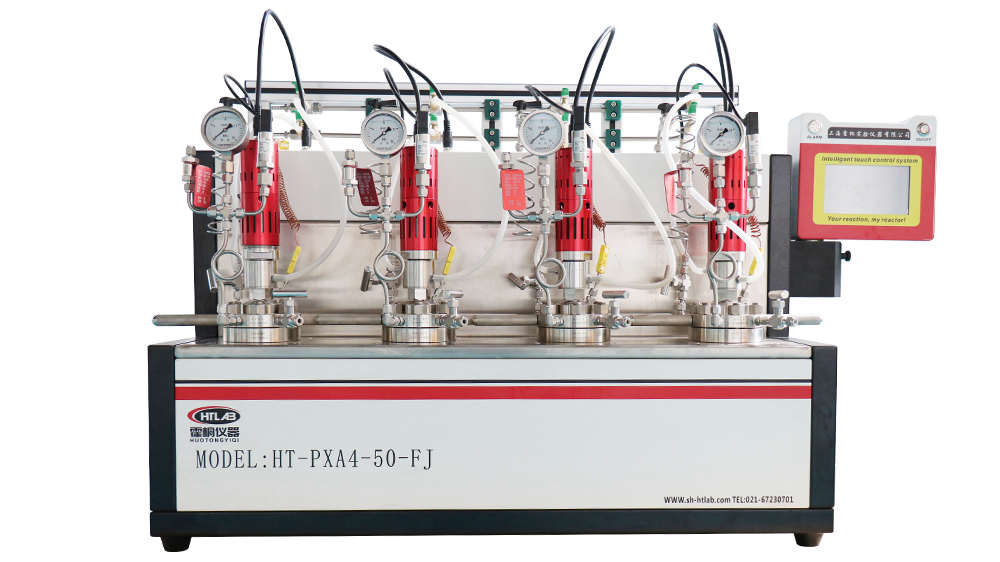
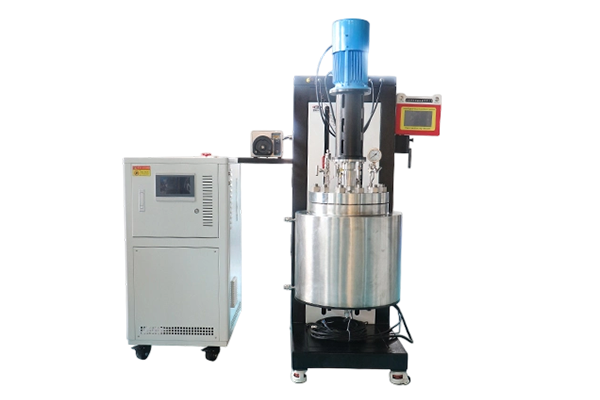
霍桐仪器在高压发泡反应釜与超临界反应釜的制造中,始终把压力控制精度、温度均匀性与泄压可编程性作为核心指标。从CO₂增压系统到发泡釜,从实验室小试到中试放大,理解超临界发泡的热力学与传递过程,才能做出真正合用的设备。
以压力定溶解,以温度控扩散;以泄压塑泡孔,以精度守均匀。